-
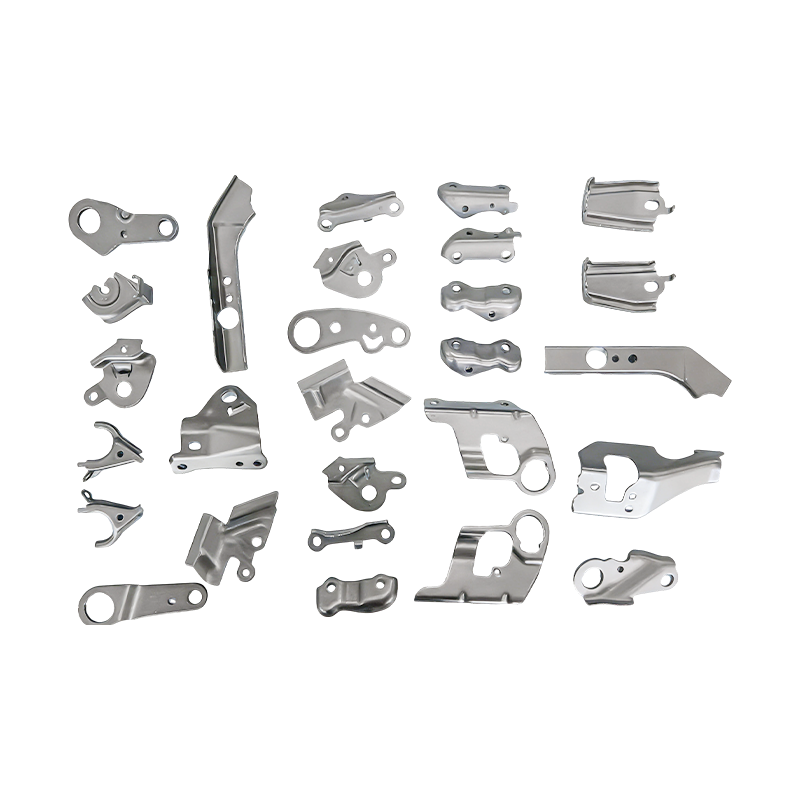
Piese auto mici piese de ștanțare progresivă
Piesele noastre de ștanțare progresivă pentru p...
-
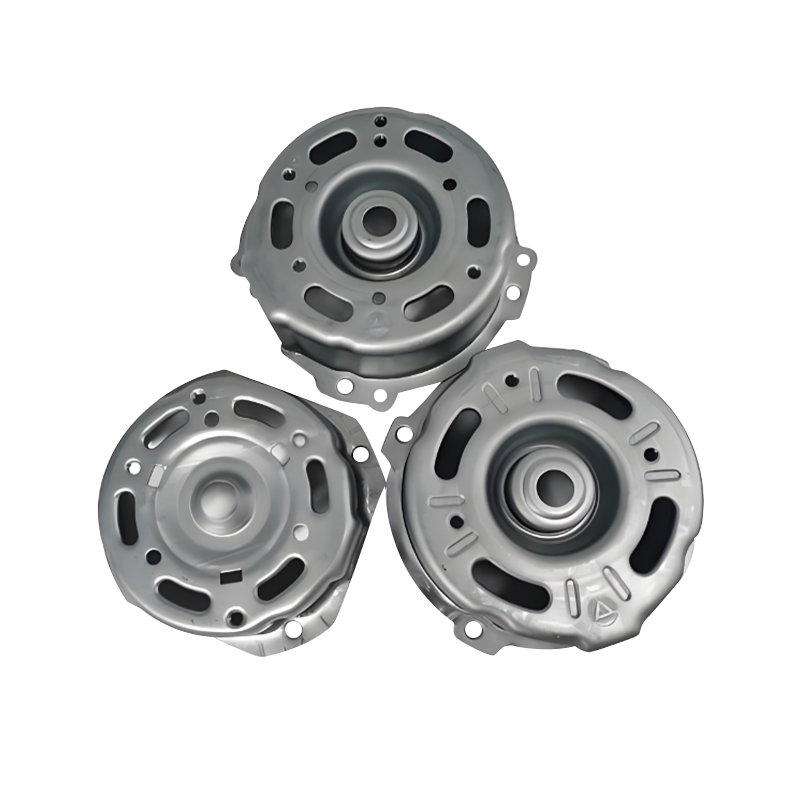
Piese de ștanțare a carcasei motorului auto
Piesele de ștanțare ale carcasei motorului de a...
-
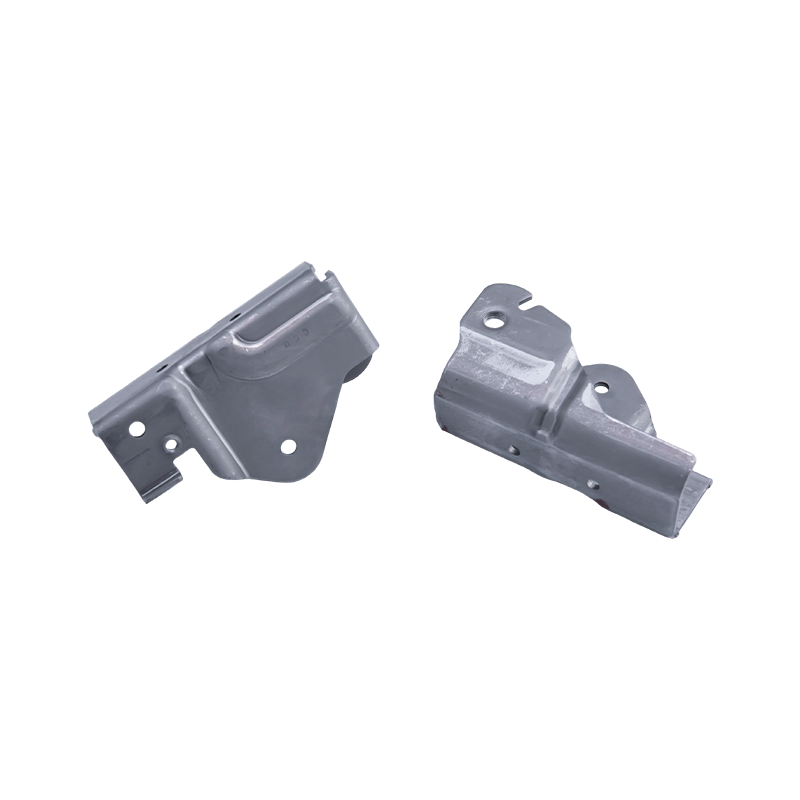
Piese de ștanțare scaun auto
Piesele de ștanțare a scaunelor auto sunt compo...
-
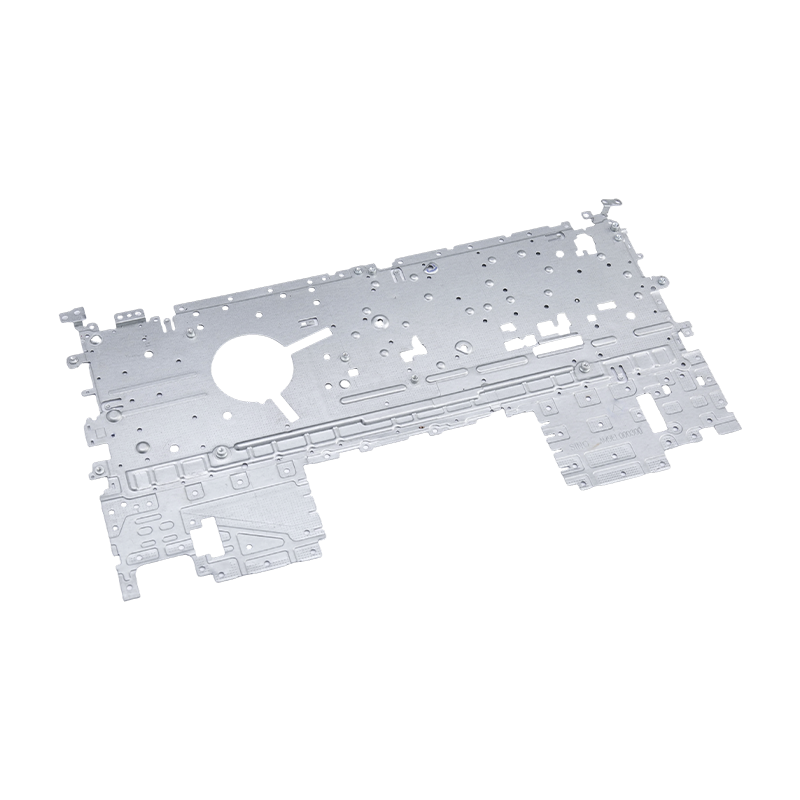
Piese de ștanțare pentru laptop
Piesele noastre de ștanțare pentru laptop sunt ...
-
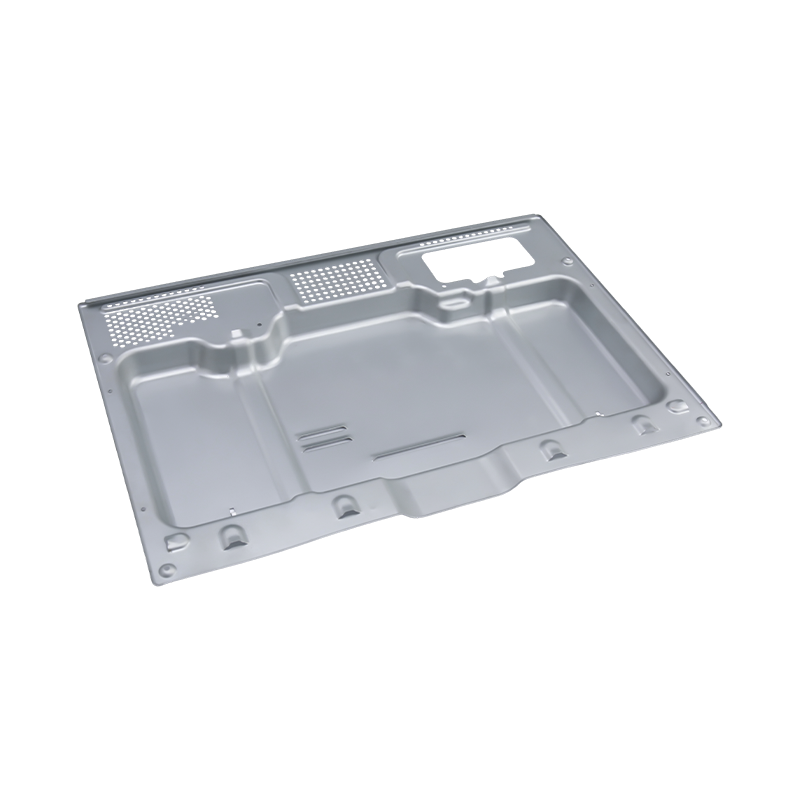
Piese de ștanțare a cuptorului de ultimă generație
Piesele noastre de ștanțare pentru cuptoare de ...

Știri din industrie
Acasă / Știri / Știri din industrie / Ștanțare progresivă a piesei auto: matrițe, toleranțe, costuri și ghid de volum
Ștanțare progresivă a piesei auto: matrițe, toleranțe, costuri și ghid de volum
2026-10-08
Luați un suport pentru scaun HSLA 340 de 1,8 mm. Rulați-l pe o matriță progresivă cu 14 stații alimentată din bobină și prețul piesei ajunge de obicei la aproximativ 40% din ceea ce ar percepe o celulă manuală de șase prese cu acțiune simplă. Linia progresivă menține poziția găurii în interiorul ±0,08 mm pe o schimbare completă cu bobine de încărcare a unui operator. Celula manuală are nevoie de patru persoane pentru a hrăni semifabricate și încă iese din toleranță în a treia tură. Acest decalaj este întregul argument pentru ștanțarea progresivă a pieselor de automobile - și este valabil doar atunci când volumul, aspectul benzii și oțelul pentru scule sunt specificate corect de la început.
Răspunsul scurt pentru majoritatea programelor auto:
- Ștanțarea progresivă devine cea mai ieftină cale odată ce volumul anual elimină aproximativ 150.000 până la 200.000 de bucăți pentru o piesă de clasă suport și mult mai mică atunci când mai multe numere de piese împart o bandă.
- Utilizarea materialului – nu viteza presei – este cea mai mare pârghie de cost unică. O reducere de trei procente a lățimii benzii depășește de obicei o reducere de zece procente a timpului de ciclu din costul total pe piesă.
- Toleranțele se acumulează între stații, astfel încât poziția găurii, unghiul de îndoire și planeitatea trebuie alocate unor stații specifice, mai degrabă decât doar desenului finit.
- Matricele, piesele ștanțate și automatizarea alimentării ar trebui să fie proiectate ca un singur sistem. Împărțiți-le în trei furnizori, iar stiva de toleranță este în mod normal prima victimă.
Unde ștanțarea progresivă bate alternativele
O matriță progresivă efectuează fiecare operație - perforare, desenare, tăiere, formare, flanșare și separare - într-o singură cursă de presă, cu banda avansând cu un pas pe cursă. Piesa nu este niciodată manipulată de o persoană între operații, de unde provin atât precizia, cât și economiile de muncă. Economia se inversează în funcție de trei variabile: volum, grosimea materialului și câte stații necesită cu adevărat geometria.
Piesele de ecartament subțire sub 3 mm cu volum anual mare sunt candidatii clasici progresivi. Secțiunile mai grele de peste 6 mm sau părțile cu o embotire adâncă care necesită mai multe stații de retrasare, preferă adesea embotirea adâncă sau matrițele de transfer - factura de scule pentru o matriță progresivă cu 20 de stații pe un element de podea de 5 mm este greu de justificat față de o linie de transfer cu patru glise.
Dispunerea benzii
Pasul, lățimea benzii și designul suportului decid utilizarea materialului înainte de tăierea unei singure stații. O reducere a benzii de 2 mm pe o bobină de 300 mm valorează mai mult decât majoritatea upgrade-urilor de presă.
Număr de stații
Fiecare stație adăugată crește costul matriței, sarcina de întreținere și tonajul presei. Stațiile inactive sunt uneori rezervate în mod deliberat pentru o revizuire viitoare - o protecție ieftină împotriva unei modificări de design.
Fereastra tonaj
Forța de tăiere atinge vârfuri în momentul forfecării. O matriță care se potrivește cu o presă de 250 T pe hârtie poate trece peste ea pe o bandă tare, astfel încât o marjă de tonaj de 20 până la 30 la sută este o practică normală.
Calitatea oțelului pentru scule
Carbură acoperită sau oțel metalurgic în pulbere la stațiile de perforare extinde intervalele de rectificare pe benzile de înaltă rezistență, dar numai atunci când sabotul matriței și stâlpii de ghidare sunt suficient de rigizi pentru a se potrivi.
Ce se întâmplă de fapt în interiorul unei matrițe progresive
Secvența stației poartă inginerie. O unealtă progresivă tipică pentru automobile se deschide cu o gaură pilot și o stație de crestătură, se deplasează în prima tragere sau formă, adaugă tăiere și perforare pe măsură ce materialul se întărește, apoi se termină cu flanșare, restrângere și o tăietură de despărțire care lasă piesa pe suport până la ultima lovitură.
Trei detalii decid dacă instrumentul păstrează toleranță după șase luni de producție. Știfturile pilot trebuie să se cupleze înaintea oricărei stații de tăiere pentru a bloca poziția benzii. Placa de stripare trebuie să țină banda plată în timpul tragerii, altfel panoul se va ridica înapoi neuniform. Și deșeurile trebuie să iasă în jos prin jgheaburi fără a reintra vreodată pe calea benzii - un melc care se întoarce este cauza cea mai comună a daunelor catastrofale ale morții.
La oțelurile avansate de înaltă rezistență, compensarea înapoi este încorporată în stațiile de formare, mai degrabă decât corectată ulterior. Constructorii de matrițe de obicei îndoiesc flanșa cu un unghi calculat și apoi o reîndoiesc, deoarece o bandă de 590 MPa sau 780 MPa nu va menține un unghi nominal singură. Diferența dintre ștanțarea metalică progresivă și cea de transfer se rezumă la modul în care piesa este transportată între aceste stații - una se bazează pe suportul benzii, cealaltă pe un mecanism de transfer - și această alegere modifică costul sculei, timpul ciclului și toleranța pe care o poți promite în mod realist.
Progresiv vs transfer vs manual: o comparație una lângă alta
Tabelul de mai jos compară trei rute pentru un suport structural auto de dimensiuni medii la aproximativ 200.000 de bucăți pe an. Cifrele sunt valori tipice de planificare utilizate pentru compararea furnizorilor, nu cotații.
Criteriu
Moar progresiv
Moră de transfer
Manual / cu o singură acțiune
Investiție în scule
Înalt
Mediu
Scăzut
Pret bucata 200k/an
Scăzutest
la mijloc
Înaltest
Poziție realizabilă a găurii
±0,05 până la ±0,10 mm
±0,10 până la ±0,20 mm
±0,25 mm și în derivă
Timp de schimbare
2 până la 6 ore
1 până la 3 ore
20 până la 45 de minute
Operatori pe schimb
1
2
4 la 6
Banda de volum cea mai potrivită
150k și peste
50k până la 150k
Sub 50k
 Matrite progresive pentru carcasa motoarelor si piese mici Înalt-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Vizualizare produs →
Observați unde se află crossover-ul. Sub aproximativ 50.000 de bucăți pe an, amortizarea sculelor domină, iar ruta manuală câștigă încă din costul total. Între 50.000 și 150.000, răspunsul depinde de complexitatea piesei și de dacă un al doilea număr de piesă poate partaja aceeași bandă - acea opțiune de bandă partajată este adesea ceea ce face ca un instrument progresiv să se ramburseze în termen de optsprezece luni.
Trei valori ascunse care decid profitabilitatea liniei
Cotațiile arată de obicei prețul piesei și costul sculelor. Ele arată rareori utilizarea materialului, eficiența generală a echipamentului sau rata deșeurilor după ce o unealtă a fost reșlefuită de două ori. Aceste trei numere diferă adesea cu mai mult între doi furnizori decât prețul cotat.
Progresist
OEE 76%
Transfer
OEE 61%
Celulă manuală
OEE 44%
OEE pentru o linie progresivă reflectă trei lucruri care lucrează împreună: disponibilitatea presei, disciplina de alimentare și schimbare a bobinei și randamentul la prima trecere. O linie care rulează cu 60 de mișcări pe minut, dar se oprește la fiecare patruzeci de minute pentru un blocaj, pierde în mod obișnuit față de una care rulează la 45 de mișcări pe minut, cu o cale curată a deșeurilor. Atunci când comparați furnizorii, solicitați timpul real de schimbare a bobinei, pasul și viteza cursei și numărul de piese dintre re-macinare - nu viteza maximă de presare.
Unde sunt folosite piese de ștanțare progresivă auto
Munca progresivă domină mai degrabă secțiunile de mare volum ale unui vehicul decât întreaga structură. Distribuția de mai jos reflectă familiile tipice de piese produse pe scule progresive și cu mai multe stații.
- EV și grup motopropulsor — 42%: carcase de motor, plăci de acoperire a bateriei, bare colectoare de cupru de înaltă tensiune și suporturi pentru unitatea de antrenare.
- Caroseria, scaunul și structura — 24%: cadre pentru scaune, console de întărire, plăci de blocare și elemente mici ale corpului.
- Combustibil, evacuare și vehicul comercial — 18%: plăci de capăt ale rezervorului, scuturi termice și suporturi pentru camioane grele.
- Electronice și echipamente industriale — 16%: șasiu server, carcase cuptor, piese structurale pentru laptop și telefon, carcase servo-acționare și componente ale compresorului.
 Piese de ștanțare pentru bare colectoare din cupru pentru vehicule New Energy Bare colectoare din cupru de înaltă puritate ștanțate cu precizie pentru distribuția curentului de înaltă tensiune EV, relevante acolo unde conexiunile conductoare, cu rezistență scăzută și ștanțarea auto adiacentă necesită o integrare strânsă a furnizorilor. Vizualizare produs →
Familia de bare colectoare din cupru merită apelată. Aceste piese combină un material moale, foarte conductiv, cu o specificație exigentă de bavuri și planeitate și sunt adesea produse în același timp cu piesele din oțel din jur pe echipamentele adiacente. Un furnizor care le conduce deja pe amândouă piese de ștanțare auto iar lucrările de ștanțare electronică au de obicei camera de scule și adâncimea de metrologie pentru a manipula ambele sisteme de materiale fără o curbă lungă de învățare la prima tiraj.
Specificarea unui program de ștanțare progresivă: șapte pași
Majoritatea depășirilor de costuri ale programelor progresive provin din secvențiere, nu din matrița în sine. Ordinea de mai jos reflectă modul în care deciziile de proiectare, instrumente și automatizare se constrâng de fapt una pe cealaltă.
- Fixați mai întâi aspectul benzii. Setați pasul, lățimea benzii și bobinei față de geometria goală înainte de a alege numărul de stații. Fiecare decizie ulterioară moștenește această geometrie.
- Atribuiți toleranțe stațiilor. Decideți care stație deține poziția găurii, care deține unghiul de îndoire și care deține planeitatea. Toleranțe vagi la desen devin dispute în timpul PPAP.
- Dimensiune presa cu margine. Calculați forța de forfecare maximă, nu forța medie și păstrați 20 până la 30% spațiu liber pentru o viitoare actualizare a materialului.
- Decideți din timp domeniul de aplicare al automatizării. Încărcarea bobinei, îndreptatorul, alimentatorul, transportorul deșeurilor și manipularea ieșirii, toate schimbă înălțimea matriței și sincronizarea ciclului dacă ajung târziu în proiect.
- Rulați o simulare a matriței. Simularea de formare prinde înapoi și subțierea înainte ca oțelul să fie tăiat, ceea ce este mult mai ieftin decât corectarea unei stații de formare finită.
- Planificați ciclul de măcinare. Înregistrați numărul de piese dintre ascuțiri din prima zi de producție, astfel încât durata de viață a sculei să devină o linie de cost măsurabilă în loc de o presupunere.
- Verificați instrumentele de producție. Construiți mostre în afara unealtă și PPAP complet pe matrița finală, nu pe un prototip, sau stiva de toleranță se va muta odată ce banda reală va ajunge.
 Echipament de automatizare personalizat de ștanțare pentru linii de ștanțare progresivă Lista de produse pentru echipamente de automatizare de ștanțare personalizate, relevantă acolo unde programele progresive necesită proiectare coordonată a matrițelor, producție de piese ștanțate și livrare automată. Vizualizare produs →
Pasul patru este în cazul în care livrarea la cheie schimbă matematica. Când constructorul matriței și constructorul automatizării stau sub un singur contract, înălțimea matriței, linia de trecere, cursa alimentatorului și tonajul presei sunt rezolvate pe un singur desen, mai degrabă decât negociate între doi furnizori după ce unealta este deja tăiată. Menținerea designului matrițelor, producției de piese ștanțate și automatizării ștanțarii într-un singur grup de inginerie elimină interfețele în care programele progresive pierd de obicei săptămâni.
Înregistrări de întreținere, păstrare a toleranței și conformitate
O matriță progresivă care a produs piese acceptabile la lansare nu va rămâne acolo fără un ritm de întreținere. Practica obișnuită este de a măsura o probă la fiecare interval de remacinare, de a urmări tendința mai degrabă decât de citirea individuală și de a înlocui stâlpii de ghidare și bucșele pe un număr fix, mai degrabă decât la defecțiune. Costul unui serviciu de matriță planificat de opt ore este o fracțiune din costul unei bobine casate și al unei expedieri pierdute.
Documentația de conformitate pentru ștanțarea auto trebuie, de obicei, să călătorească cu piesa: certificate de material cu numere de căldură, rapoarte de aspect dimensional la PPAP, planuri de control care identifică stațiile critice și înregistrări ale întreținerii matrițelor și istoricului de rectificare. Calitățile de oțel de înaltă rezistență furnizate la o specificație de 590 MPa sau 780 MPa ar trebui să aibă date de inspecție înregistrate pe bobină, deoarece fereastra de formare pentru acele tipuri este îngustă și o variație de la moară la moară va apărea ca o schimbare a unghiului de îndoire cu mult înainte de a apărea ca o fisură vizibilă.
Lubrifierea și gestionarea deșeurilor sunt cele două elemente de menaj care afectează cel mai mult păstrarea toleranței pe termen lung. Selectarea corectă a lubrifiantului pentru acoperirea benzii de intrare reduce uzura la stațiile de tragere, iar un jgheab pentru deșeuri care este inspectat la un program fix previne deteriorarea matriței induse de melci pe care nicio cantitate de capacitate de presare nu o poate absorbi. Tratate ca întreținere de rutină, mai degrabă decât ca o idee ulterioară, ambele extind intervalul dintre remănuri și păstrează banda de toleranță care a făcut ca ștanțarea progresivă să fie alegerea potrivită în primul rând.
Postarea anterioară
Ghid pentru ștanțare grea: toleranțe, tonaj, design matrițe și selecția sculelor
Postarea următoare
Nituire în matriță pentru matrițe de ștanțare progresivă: principii și aplicații
Al nostru Produse.
Începeți-vă afacerea cu un producător OEM chiar aici!

Oferiți clienților globali soluții complete la cheie
prin
inovație!
LINKURI RAPIDE
INFORMAȚII DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Drepturi de autor © Suzhou Shuangqisi Mold Equipment Co., Ltd. Toate drepturile rezervate. matriță de ștanțare personalizată Producători de matrițe de ștanțare metalice
