-
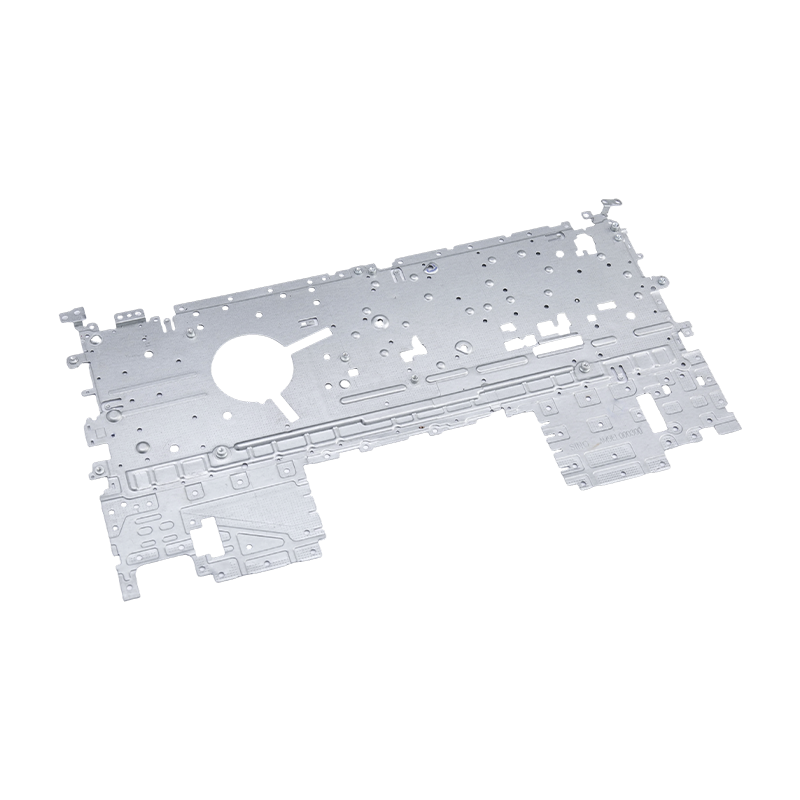
Piese de ștanțare pentru laptop
Piesele noastre de ștanțare pentru laptop sunt ...
-
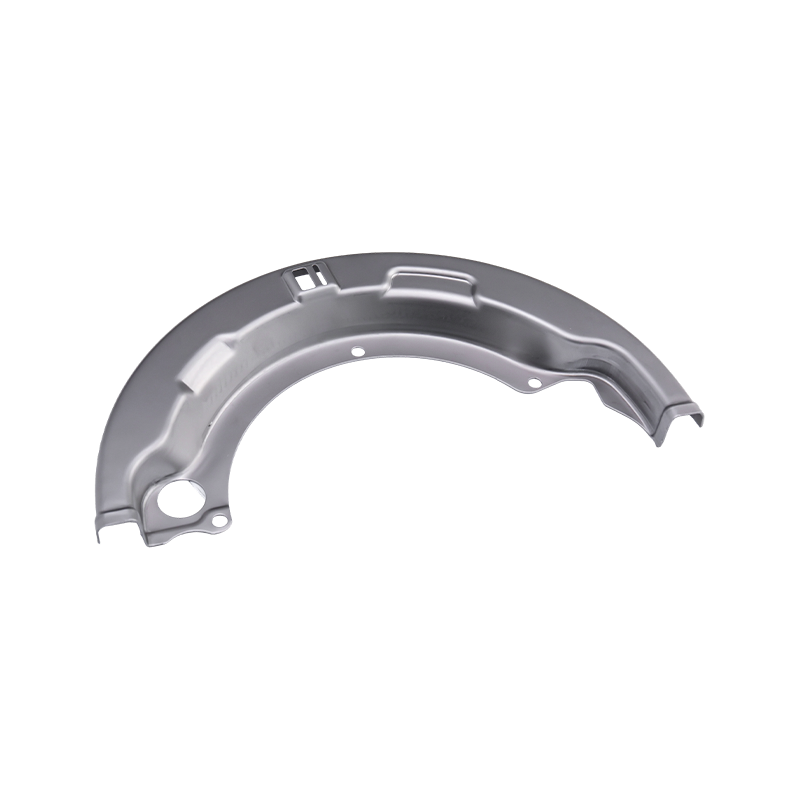
Piese de ștanțare pentru camioane grele
Piesele noastre de ștanțare pentru camioane gre...
-
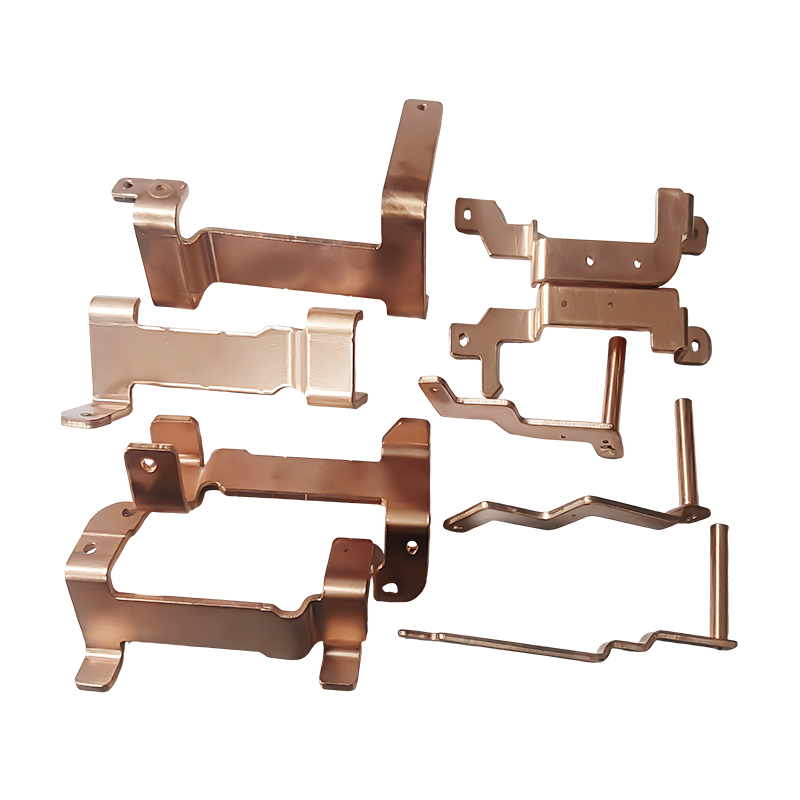
Piese de ștanțare a barelor colectoare din cupru pentru vehicule cu energie nouă
Piesele de ștanțare a barelor colectoare din cu...
-
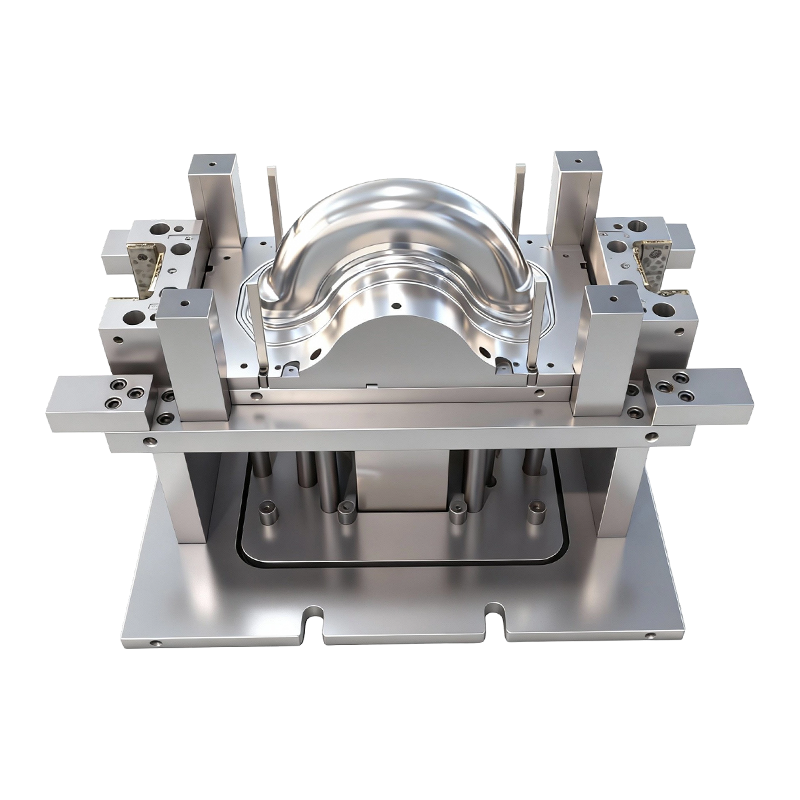
Matriță de ambutisare adâncă pentru roțile din față și din spate ale vehiculelor electrice cu două roți
Această matriță de ambutisare adâncă pentru roț...
-
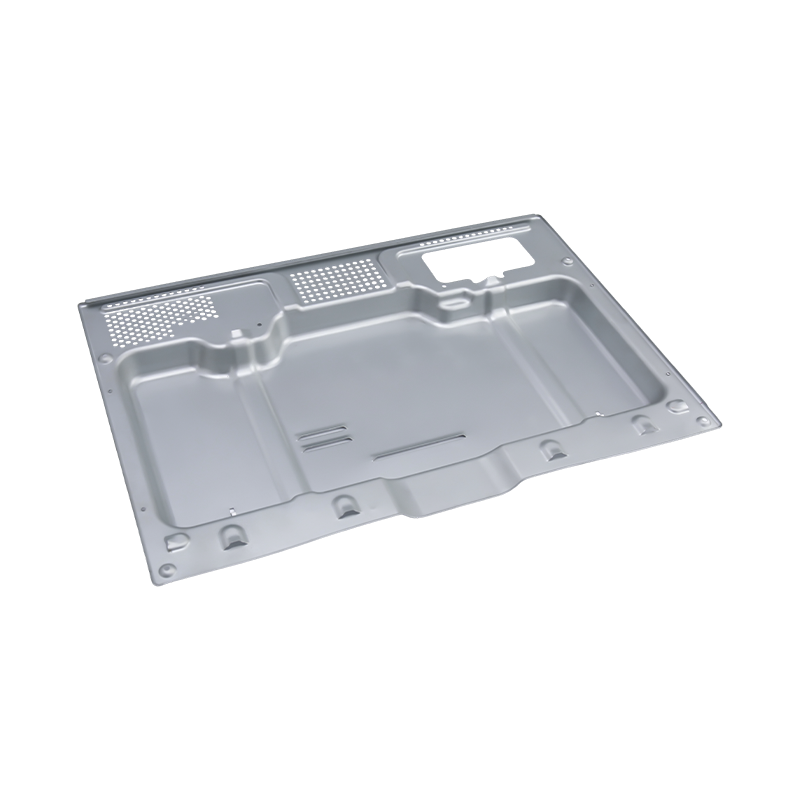
Piese de ștanțare a cuptorului de ultimă generație
Piesele noastre de ștanțare pentru cuptoare de ...
-
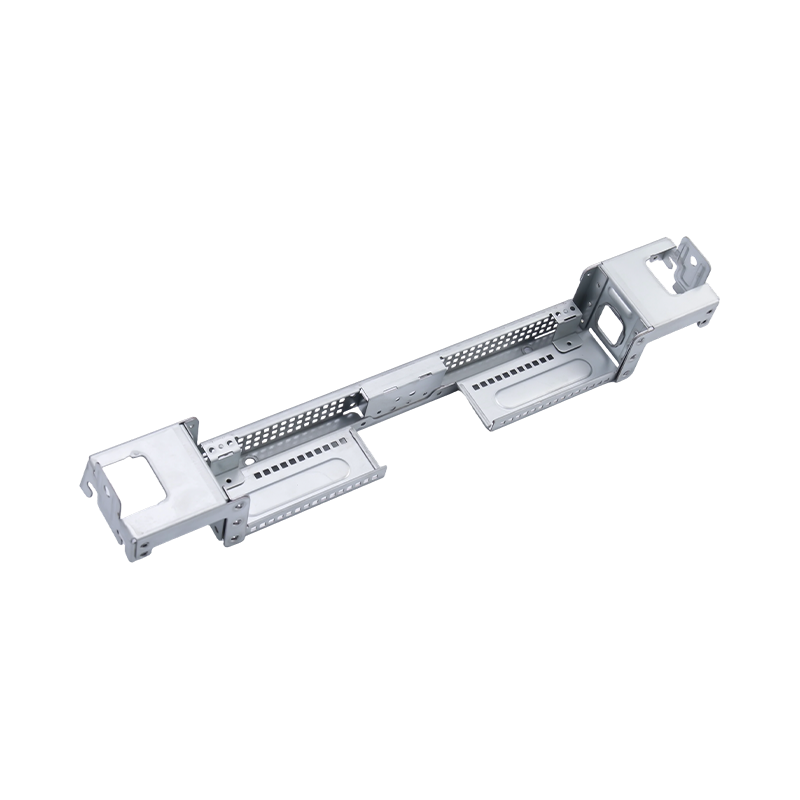
Piese de ștanțare de computer mari de înaltă calitate
Piesele noastre de ștanțare mari pentru compute...

Știri din industrie
Acasă / Știri / Știri din industrie / Ghid pentru ștanțare grea: toleranțe, tonaj, design matrițe și selecția sculelor
Ghid pentru ștanțare grea: toleranțe, tonaj, design matrițe și selecția sculelor
2026-10-13
Ștanțare grea: când 2 mm sunt deja prea subțiri
Un inginer de achiziții a întrebat odată de ce un suport de 6 mm a fost cotat la trei prețuri diferite în 48 de ore. Motivul nu a fost munca sau cheltuielile generale. Era tonaj. Ștanțarea grea - formarea tablelor metalice de obicei mai groase de 4 mm - schimbă fiecare calcul: capacitatea presei, materialul matriței, lubrifierea și chiar modul în care inspectați piesa finită. Dacă tratați o piesă de 6 mm ca pe o carcasă electronică de 1,5 mm, fie rupeți o matriță, fie plătiți pentru o presă de care nu aveți nevoie.
Concluzie rapidă: pentru ștanțarea grea, necesarul de tonaj se scarifică aproximativ cu grosimea pătrat, nu liniar. O piesă din oțel cu conținut scăzut de carbon de 6 mm poate necesita de 2,5 până la 3 ori forța unei piese de 3 mm cu același perimetru. Verificați întotdeauna cursa presei, dimensiunea patului și capacitatea pernei înainte de a cota.
Pragul practic nu este fix. Unele magazine numesc 3 mm grele; altele incep de la 6 mm. Ceea ce contează este dacă presa dvs. existentă de la 80T la 400T poate menține forța necesară pe toată cursa fără a devia cadrul. La ștanțarea grea, deformarea se manifestă ca grosime neuniformă, raze crăpate și durată scurtă de viață a matriței.
Principii de bază: Ce se schimbă când indicatorul crește
Ștanțarea grea nu înseamnă doar „mai multă forță”. Este un set diferit de constrângeri. Următorii patru factori decid dacă o piesă este producabilă, repetabilă și profitabilă.
Tonajul și cursa
O presă 400T cu o cursă de 24 inchi nu este același lucru cu o presă 400T cu o cursă de 10 inchi. Piesele grele necesită adesea o tragere mai adâncă decât piesele subțiri. Dacă cursa este prea scurtă, nu puteți șterge piesa sau setați perna. Potriviți întotdeauna curba presei, nu doar tonajul de vârf.
Material matriță și spațiu liber
Pentru oțel moale de 6 mm, jocul matriței este de obicei de 8% până la 12% din grosime pe latură. Prea puțin spațiu degajare cauzează uzurire și ruperea pumnului; prea mult creează bavuri grele și o calitate slabă a marginilor. D2 și SKD11 rămân comune, dar pentru oțelul de înaltă rezistență peste 780 MPa, oțelurile din metalurgia pulberilor sau inserțiile din carbură devin rentabile.
Compensarea înapoi
Metalul gros revine mai mult în termeni absoluti. O piesă de 6 mm cu o îndoire de 90 de grade poate reveni cu 2 până la 3 grade după eliberare. Matrița trebuie să fie prea îndoită sau procesul trebuie să includă o stație de monedă. Acesta este motivul pentru care matrițele de ștanțare grele costă adesea cu 20% până la 40% mai mult decât matrițele de ecartament subțire de dimensiuni similare.
Consistența materialului
Variația grosimii de plus sau minus 0,2 mm este neglijabilă la ecartamentul de 1 mm. La 8 mm, schimbă forța necesară cu 5% sau mai mult. Fără inspecție și surse consistente de bobine, presa dumneavoastră se supraîncărcă aleatoriu. Ștanțarea grea necesită trasabilitatea materialului la nivel de lot.
Alegerea dintre matrițele progresive și de transfer se schimbă și ea. Pentru piesele grele, matrițele de transfer câștigă adesea deoarece mută piesa între stații fără a o trage printr-o bandă. Puteți citi o comparație detaliată în acest articol pe ștanțare progresivă versus transfer metal .
Comparație tonaj: potrivirea presei cu partea
Tabelul de mai jos folosește o formulă simplificată la forfecare pentru oțel cu conținut scăzut de carbon (rezistență la forfecare 300 MPa). Tonajul real depinde de designul matriței, gradul materialului și setările pernei. Folosiți-l ca filtru de primă trecere, nu ca un citat final.
Observați saltul de la 400T la 600T. Multe magazine pot manipula piese de 4 până la 8 mm, dar trebuie să externalizeze peste 8 mm. Acest decalaj este locul în care apar riscul de livrare și creșterea costurilor.
Metrica ascunsă: Cererea de forță în funcție de grosime
Cumpărătorii compară adesea prețul pe kilogram. O măsură mai bună ascunsă este cererea de forță pe milimetru de grosime. Graficul de mai jos arată tonajul relativ pentru aceeași geometrie a piesei pe măsură ce grosimea crește de la 3 mm la 12 mm. Barele sunt normalizate la 3 mm = 100.
La 12 mm, indicele de forță depășește 1400% din linia de bază de 3 mm, deoarece aria de forfecare crește liniar, în timp ce grosimea crește și presiunea necesară pentru forfecare curată. Acesta este motivul pentru care o mică modificare dimensională poate împinge o piesă de la o presă de 200T la o presă de 600T.
Divizarea aplicațiilor industriale pentru ștanțare grea
Cererea mare de ștanțare nu este distribuită uniform. Pe baza amestecurilor tipice de proiecte din atelierele de formare a metalelor care deservesc clienții de mașini și vehicule, piața se împarte aproximativ după cum urmează.
Automobile și vehicule cu energie nouă — 45%
Camioane grele și echipamente de construcții — 25%
Electrocasnice și electronice — 20%
Echipamente industriale — 10%
Piesele auto domină deoarece capacele bateriilor, carcasele motorului, cadrele scaunelor și barele colectoare din cupru folosesc toate stocurile de 4 până la 10 mm. Ștanțarea camioanelor grele, cum ar fi suporturile pentru cadru și suporturile de suspensie, necesită un tonaj și mai mare și adesea material de 12 mm sau mai gros.
 Piese de ștanțare pentru camioane grele pentru aplicații pentru vehicule comerciale Componente de precizie din oțel de înaltă rezistență, inclusiv suporturi pentru cadru și plăci de suspensie, concepute pentru a suporta sarcina, rezistență la vibrații și durată lungă de viață. Vizualizare produs →
 Piese de ștanțare a capacului bateriei pentru sisteme de automobile și de depozitare Carcase laminate la rece din oțel, aluminiu sau oțel inoxidabil cu toleranțe strânse, ajutând la protejarea miezurilor bateriilor de praf, umiditate și impact. Vizualizare produs →
La vehiculele cu energie nouă, piesele de ștanțare a capacului bateriei trebuie să echilibreze greutatea, etanșarea și siguranța în caz de accident. Aceasta înseamnă de obicei oțel de înaltă rezistență sau aliaje de aluminiu cu toleranță strânsă la planeitate. Pentru motoarele electrice, piesele de ștanțare ale carcasei au cerințe similare, dar adaugă cerințe de ecranare magnetică și concentricitate.
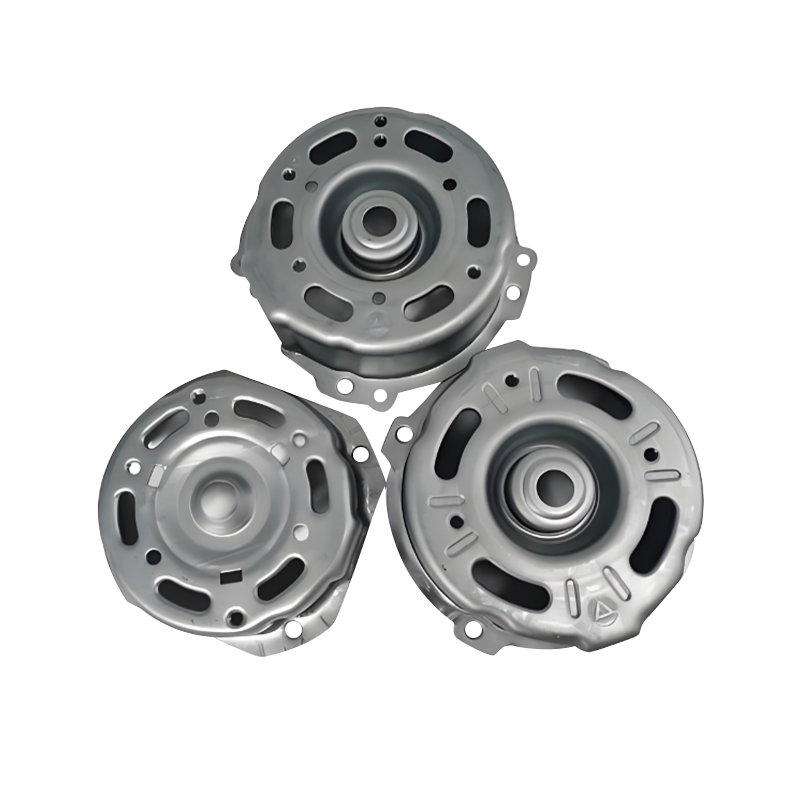 Piese de ștanțare a carcasei motorului auto Carcase de oțel sau aluminiu de înaltă rezistență, cu structuri de disipare a căldurii și interfețe standardizate, care sprijină protecția motorului, eficiența asamblarii și durabilitatea. Vizualizare produs →
Ghid de selecție: cinci pași înainte de a vă angaja
Utilizați această secvență pentru a reduce riscul de a cumpăra presă, matriță sau furnizor greșit.
Pasul 1: Calculați tonaj real
Utilizați formula de forfecare: perimetru × grosime × rezistență la forfecare / 1000. Adăugați 20% siguranță pentru sarcinile de șoc și 10% pentru returnarea pernei. Nu vă bazați doar pe ratingul nominal al presei.
Pasul 2: Verificați pat și accident vascular cerebral
Verificați dacă matrița se potrivește cu patul și dacă cursa eliberează piesa. Un pat de 312 inch pe 84 inch este obișnuit la presele mari, dar matrița dvs. poate avea nevoie de fante în T în anumite poziții.
Pasul 3: Confirmați gradul materialului
Oțelul de înaltă rezistență peste 780 MPa poate necesita cu 30% mai multă forță decât oțelul moale. Solicitați certificate de moară și verificați toleranța de grosime înainte de producție.
Pasul 4: auditați întreținerea matrițelor
Matricele de ștanțare grele se uzează mai repede. Solicitați intervalul de întreținere preventivă al furnizorului, inventarul de poanson de rezervă și înregistrarea duratei de viață a matriței în curse.
Pasul 5: Planificați automatizarea
Piesele grele sunt greu de alimentat manual. Sistemele de transfer, roboții sau alimentatoarele de bobine trebuie specificate împreună cu matrița pentru a evita relucrarea ulterioară.
Întreținere și conformitate pentru ștanțare grea
Ștanțarea puternică amplifică uzura, zgomotul și riscul de siguranță. Un plan de întreținere care funcționează pentru linii cu ecartament subțire va eșua aici.
- Inspectați degajările matriței la fiecare 5.000 până la 10.000 de curse pentru 6 mm și mai mult. Uzura se accelerează după primele 20% din durata de viață a matriței.
- Monitorizați deviația cadrului presei trimestrial. O deformare de 0,2 mm peste pat poate dubla înălțimea bavurilor marginii.
- Utilizați lubrifiant cu aditivi de presiune extremă. Lubrifianții standard cu peliculă subțire se descompun la presiune mare de contact.
- Respectați standardele locale de protecție pentru prese de mare tonaj. Numai perdelele luminoase nu pot opri un berbec de 400T la distanță sigură.
- Păstrați înregistrări de trasabilitate a materialelor timp de cel puțin trei ani. Dacă un lot de oțel gros are un randament inconsecvent, trebuie să izolați rapid piesele afectate.
Pentru furnizori, abilitatea de a oferi matrițe, piese și automatizări dintr-o singură sursă reduce problema transferului de întreținere. Când constructorul matriței și ștanțatorul sunt aceeași echipă, ajustările jocului și piesele de schimb ajung fără să arăți cu degetul.
Notă de rentabilitate a investiției: unde se scurg bugetele de ștampilare grele
Cel mai mare cost ascuns în ștanțarea grea nu este tariful orar al presei. Este resturi de la încercarea de springback și moare. O piesă de 6 mm care eșuează inspecția dimensională la 5.000 de curse poate risipi 8 până la 12 tone de oțel înainte ca matrița să fie corectată. Un plan disciplinat de încercare cu probe de grosime incrementală costă mai puțin de o săptămână de deșeuri de producție.
Când evaluați o ofertă, solicitați rezistența la forfecare presupusă, jocul matriței și metoda de compensare a returului elastic. Dacă furnizorul nu poate răspunde, prețul se bazează probabil pe obiceiuri de ecartament subțire. Acesta este momentul să mergi pe podea și să verifici curba presei.
Postarea anterioară
Piese cu ștanțare din metal personalizate pentru industria petrolului: materiale și aprovizionare
Postarea următoare
Ștanțare progresivă a piesei auto: matrițe, toleranțe, costuri și ghid de volum
Al nostru Produse.
Începeți-vă afacerea cu un producător OEM chiar aici!

Oferiți clienților globali soluții complete la cheie
prin
inovație!
LINKURI RAPIDE
INFORMAȚII DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Drepturi de autor © Suzhou Shuangqisi Mold Equipment Co., Ltd. Toate drepturile rezervate. matriță de ștanțare personalizată Producători de matrițe de ștanțare metalice
