-
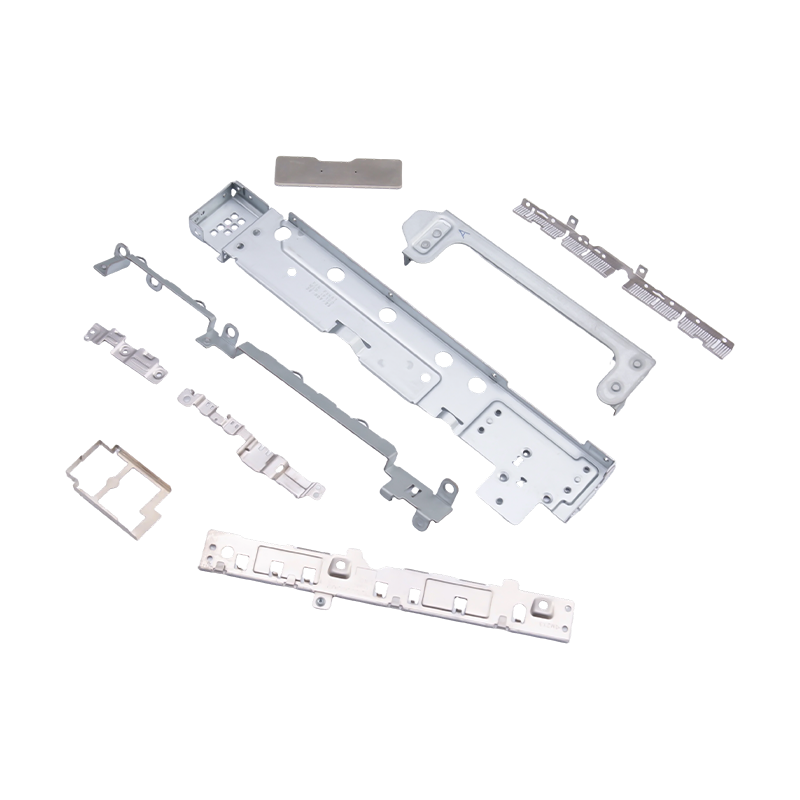
Piese mici ștanțate pentru laptopuri și telefoane mobile
Fiind componente interne esențiale pentru elect...
-
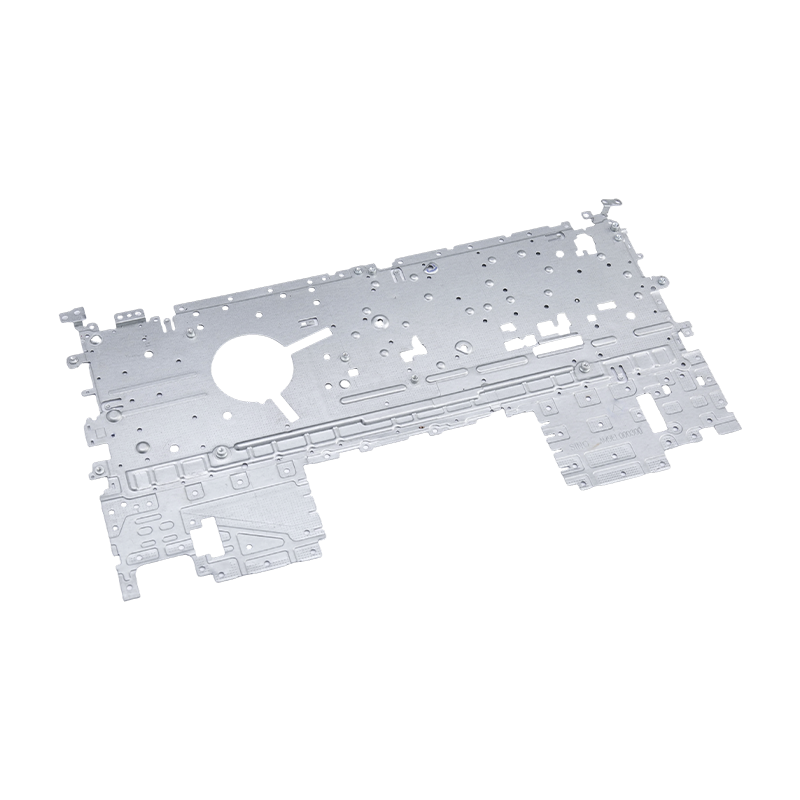
Piese de ștanțare pentru laptop
Piesele noastre de ștanțare pentru laptop sunt ...
-
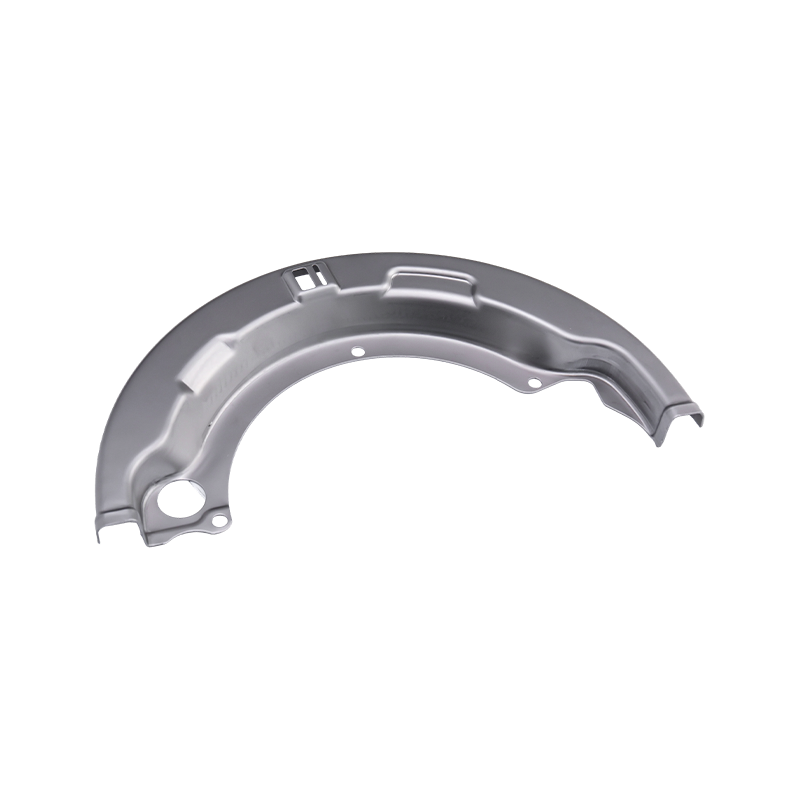
Piese de ștanțare pentru camioane grele
Piesele noastre de ștanțare pentru camioane gre...
-
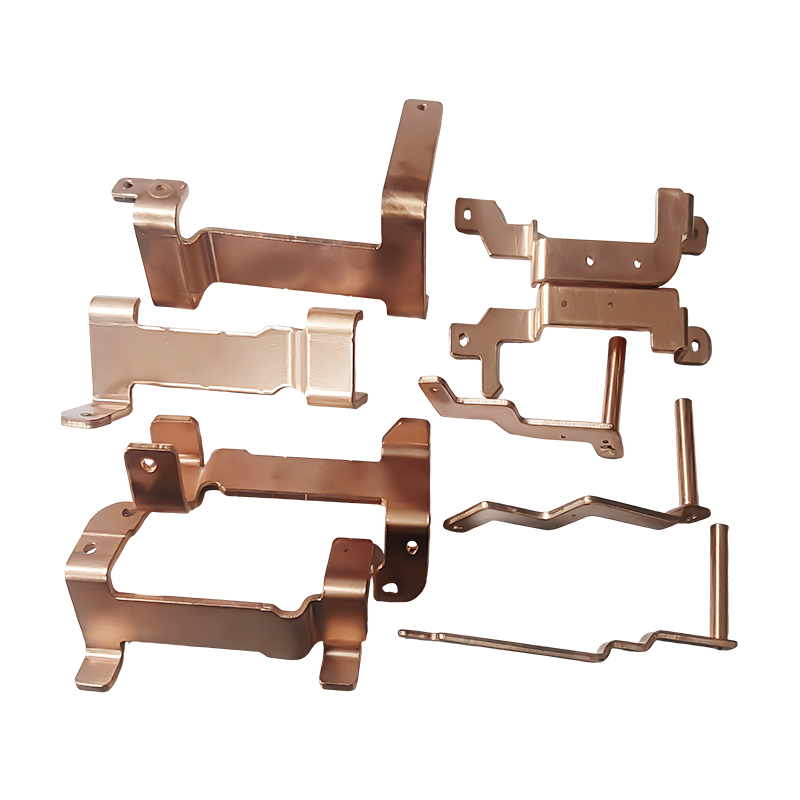
Piese de ștanțare a barelor colectoare din cupru pentru vehicule cu energie nouă
Piesele de ștanțare a barelor colectoare din cu...
-
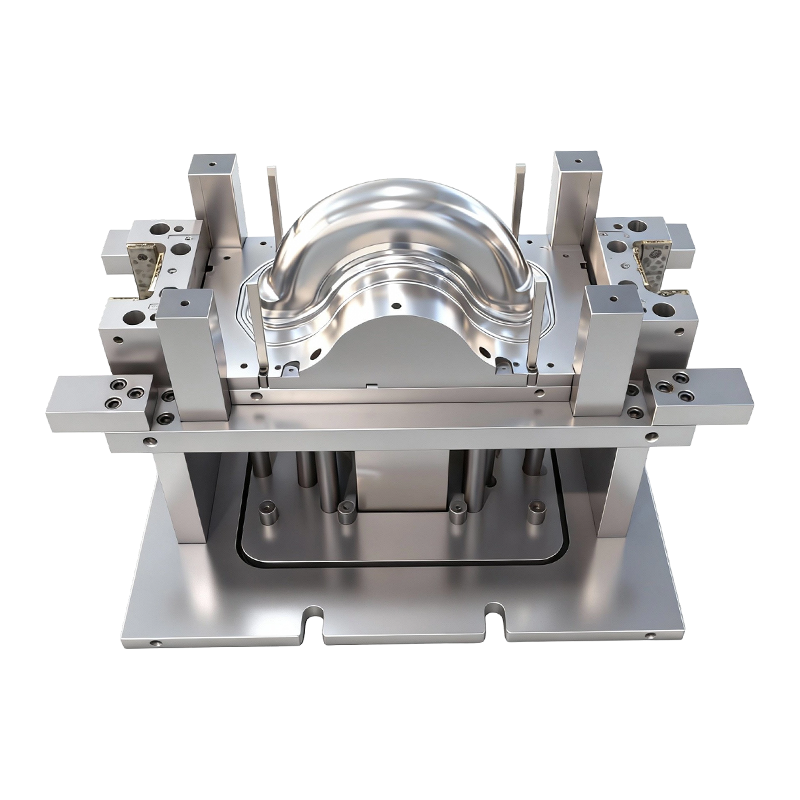
Matriță de ambutisare adâncă pentru roțile din față și din spate ale vehiculelor electrice cu două roți
Această matriță de ambutisare adâncă pentru roț...
-
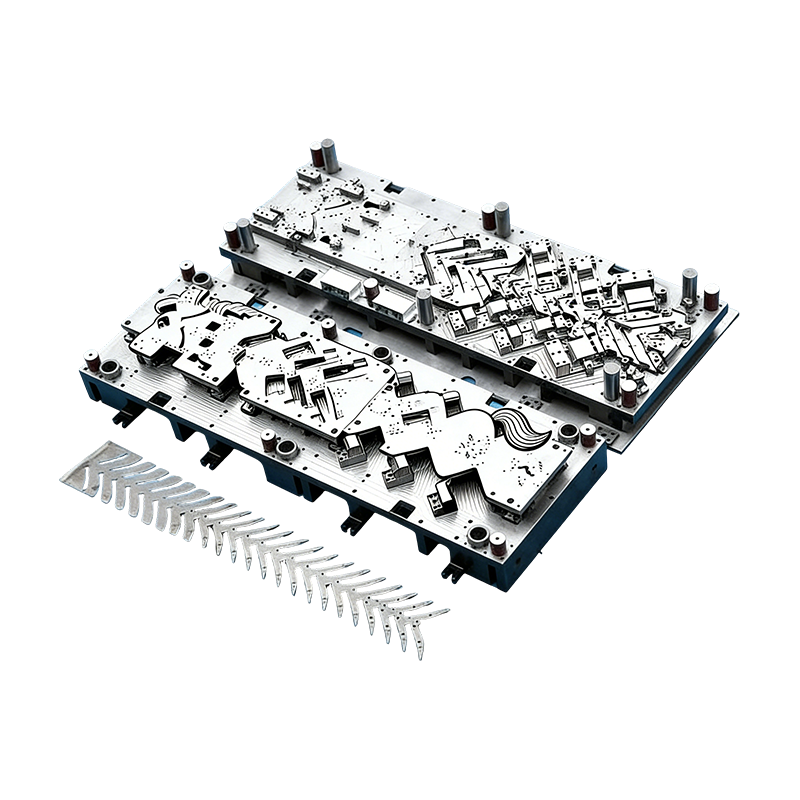
Matrite progresive pentru piese auto
Această matriță continuă pentru carcasa motoare...

Știri din industrie
Acasă / Știri / Știri din industrie / Ștanțarea metalului explicată: Ghidul complet pentru proces, materiale și cost
Ștanțarea metalului explicată: Ghidul complet pentru proces, materiale și cost
2026-09-07
Tocmai i s-a cerut unui inginer de achiziții să aprovizioneze 60.000 de suporturi din oțel inoxidabil. Sosesc trei cotații, iar cel mai mic preț pe bucată este cu aproape 40% mai mic decât celelalte - dar are o taxă de 15.000 USD pentru scule. Decalajul nu este o greșeală: citatul mic provine din ștanțarea metalului. Dacă prețul este real depinde de matriță, capacitatea presei, materialul și volumul de producție din spatele acestuia.
Ștanțarea metalului este cea mai eficientă modalitate din punct de vedere al costurilor de a produce în serie piese de tablă de precizie. O presă forțează o bandă de tablă între un poanson și o matriță și produce o piesă finită într-o fracțiune de secundă pe cursă. Ștanțarea nu este o singură operațiune, ci o familie de procese - golire, îndoire, ambutisare adâncă și multe altele - care acoperă părți de la capacele bateriei până la ramele laptopului.
Ce este ștanțarea metalelor?
Ștanțarea metalului este un proces de formare la rece care modelează table plate în părți folosind o presă și un set de matrițe. Foaia, furnizată ca bobină sau bandă, este alimentată între un poanson și o matriță. Poansonul se mișcă în jos sub presiune, iar metalul este tăiat, îndoit sau tras pentru a umple cavitatea matriței. Fiecare cursă de apăsare creează o parte; într-o matriță progresivă, o piesă finită iese din fiecare cursă.
Concluzia este simplă: ștampilarea câștigă pe volum. După ce matrița este construită, costul pe bucată scade dramatic deoarece procesul rulează la viteză mare, nu produce așchii și consumă doar foaia brută și lubrifiantul. La cantități mai mari de câteva zeci de mii, o componentă ștanțată costă de obicei cu 50-80% mai puțin decât aceeași piesă prelucrată din țagle.
Operații comune de ștanțare
- Decuparea — tăierea unui contur plat din foaie.
- Piercing - perforarea găurilor sau fantelor în piesă.
- Îndoire - îndoirea foii de-a lungul unei axe drepte.
- Deep draw — tragerea foii într-o formă de ceașcă sau incintă.
- Monetare și embosare — presarea detaliilor fine ale suprafeței cu o forță mare localizată.
Viteză mare
Sute de lovituri pe minut.
Sute de lovituri pe minut.
Costul determinat de scule
Mare în avans, mic pe bucată.
Mare în avans, mic pe bucată.
Gama de materiale
Otel, inox, aluminiu, cupru.
Otel, inox, aluminiu, cupru.
Toleranță repetabilă
Stabil la ±0,05 mm după instalare.
Stabil la ±0,05 mm după instalare.
Cum funcționează procesul de ștanțare
Cinci pași decid rezultatul unui proiect de piese ștampilate:
- Analiza proiectării piesei și a capacității de fabricație — toleranțele, grosimea materialului, dimensiunile găurilor, razele de îndoire și cerințele de margine sunt verificate în raport cu regulile de ștanțare înainte de începerea sculelor.
- Proiectarea și fabricarea matrițelor — matrița este cel mai mare element de cost, prelucrată din oțel de scule întărit, asamblată cu ghidaje și arcuri și testată până când piesa îndeplinește desenul.
- Selectarea și pregătirea materialului - bobinele sau benzile sunt specificate în funcție de calitate, grosime, lățime și finisare a suprafeței; certificatele de material confirmă chimia.
- Configurarea presei — matrița este montată într-o presă selectată în funcție de tonaj, cursă și înălțime de închidere; Presele de 80–400 de tone acoperă majoritatea pieselor de dimensiuni medii.
- Ștanțare și operațiuni secundare — producția se desfășoară la viteză mare, apoi urmează debavurarea, baterea, spălarea, tratarea suprafeței sau asamblarea.
Conceptul matriței contează la fel de mult ca presa. Matricele progresive transportă banda prin mai multe stații; matrițele de transfer mută semifabricate individuale între stații. Alegerea modifică costul sculelor și timpul ciclului; diferențele practice sunt acoperite în această comparație între ștanțarea progresivă și metalul de transfer.
Pentru componentele auto cu rulări lungi, matrițele progresive sunt alegerea standard, deoarece transformă o bobină într-o piesă finită într-o singură trecere, fără intervenția operatorului între stații.
 Matriță progresivă continuă pentru carcase de motoare auto Această matriță este construită pentru producția de volum mare, cu componente din oțel aliat pentru rezistență la uzură și un design modular pentru întreținere ușoară, ceea ce o face un candidat puternic pentru ștanțarea auto pe termen lung, unde eficiența cu o singură trecere este esențială. Vizualizare produs →
Ștanțarea metalelor vs. procese alternative de fabricație
Când o echipă de proiectare selectează un proces pentru o piesă din tablă, lista scurtă este de obicei ștanțare, prelucrare CNC, tăiere cu laser și, uneori, turnare sub presiune. Cantitatea și toleranța decid răspunsul.
Proces
Costul sculelor
Cost unitar
Toleranță tipică
Timp de livrare pentru scule
Cel mai bun volum
Ștanțarea metalului
Înalt
Scăzut la volum
±0,05 până la ±0,10 mm
4–8 săptămâni
10.000
Prelucrare CNC
Niciuna sau scăzută
Înalt
±0,02 până la ±0,05 mm
Zile
1–1.000
Tăiere cu laser
Niciuna
Mediu
±0,10 până la ±0,20 mm
Zile
1–5.000
Turnare sub presiune
Foarte sus
Scăzut
±0,05 până la ±0,10 mm
6-12 săptămâni
10.000
Game indicative pentru piese simple din tablă; valorile reale depind de geometrie, material și echipamentul furnizorului.
Schimbul este clar. Prelucrarea CNC oferă toleranțe strânse fără investiții în scule, dar costul unitar rămâne ridicat. Tăierea cu laser este flexibilă pentru profile 2D complexe la volum redus, dar nu creează îndoituri sau forme adânci de la sine. Ștanțarea necesită cea mai mare investiție inițială, dar odată ce matrița este dovedită, costul unitar este cel mai mic. Sub câteva mii de părți, amortizarea matriței este pedepsitoare; de la zece mii de părți în sus, ștanțarea este greu de învins.
Comportamentul costurilor la diferite volume de producție
Cel mai mare cost ascuns în ștanțare nu este timpul de presare - este amortizarea matriței plus resturi. Curba costului pe bucată scade rapid odată ce sculele sunt plătite.
100 1.000 buc
32 10.000 buc
18 50.000 buc
12 100.000 buc
La 10.000 de piese, costul pe bucată scade la aproximativ o treime din nivelul de 1.000 de piese; la 100.000 de piese ajunge la aproximativ 12. Scăderea vine din răspândirea sculelor și a instalațiilor pe mai multe unități; podeaua este materie prima plus timpul de presare.
Când comparați cotațiile, calculați costul total de proprietate: scule plus prețul unitar înmulțit volumul, plus riscul de calitate. O cotație care evită taxa de scule, dar are un preț unitar ridicat este calea mai scumpă la scară. Un preț de scule care pare mare, dar care include oțel de matriță întărit și un pachet de piese de schimb, deseori bate o matriță ieftină care se uzează devreme.
Considerații privind materialele și designul matrițelor
Materiale timbrate tipice
- Oțel cu emisii scăzute de carbon (DC01 sau SPCC) — modelabil și cu cost redus, utilizat pentru suporturi, șasiu și piese de armare.
- Oțel inoxidabil (SUS301 sau SUS304) — rezistent la coroziune, elasticitate mai mare, mai solicitant la matriță.
- Aliaje de aluminiu (5052 sau 6061) — ușoare, frecvente în carcasele bateriilor și radiatoarele pentru vehicule electrice; sunt necesare raze de îndoire mai mari pentru a evita fisurarea.
- Aliaje de cupru — conductivitate excelentă, utilizată în bare colectoare, conectori și terminale.
Designul matriței controlează modul în care se comportă materialul. Distanța dintre poanson și matriță decide calitatea de vârf: prea puțin produce o forfecare secundară și bavuri; prea mult crește bavurile și reduce dreptatea marginilor. Pentru tabla de oțel de 1,5 mm, un joc de 5–8% din grosime este un punct de plecare obișnuit.
Duritatea contează. Oțelurile avansate de înaltă rezistență reduc greutatea vehiculului, dar accelerează uzura matriței, astfel încât este nevoie de oțel de scule mai dur și de ascuțire mai frecventă. Dacă desenul necesită o toleranță mai mică de ± 0,05 mm, matrița are nevoie de ghidaje strânse, iar presa trebuie să aibă repetabilitate. Motoarele electronice de ștanțare, de exemplu, sunt menținute la toleranțe mai strânse decât matrițele pentru electrocasnice, deoarece conectorii și părțile de ecranare trebuie să se potrivească plăcilor asamblate fără reluare.
Aplicații în industrie și distribuție pe piață
Piesele ștanțate apar în aproape fiecare sector de producție, dar echilibrul este neuniform. Urmează împărțirea aproximativă a cererii.
Auto și EV — 45%
Electronice - 25%
Electrocasnice - 15%
Echipamente industriale — 15%
Automobile, inclusiv vehiculele electrice, este cea mai mare piață. Panourile caroseriei, suporturile șasiului, cadrele scaunelor, carcasele motorului și capacele bateriilor sunt ștampilate. Vehiculele electrice generează în special cererea de ștanțare de precizie legate de baterii, cum ar fi barele de cupru.
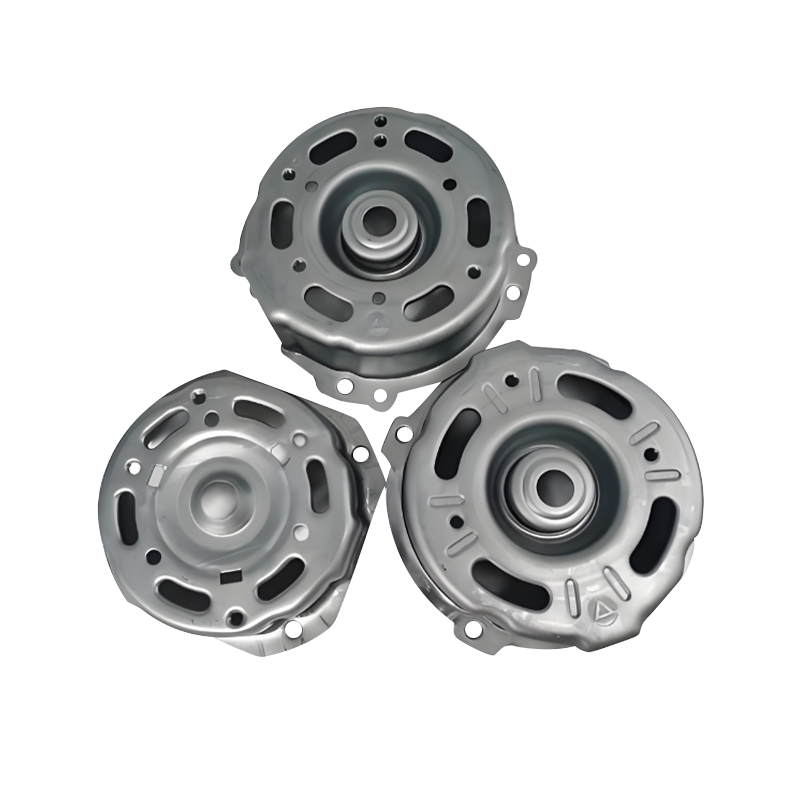 Carcase de motor ștanțate cu precizie pentru aplicații auto Aceste ștanțare folosesc oțel sau aluminiu de înaltă rezistență, cu toleranțe strânse și caracteristici de disipare a căldurii, susținând direct cererea în creștere pentru carcase de motor durabile în vehiculele electrice și convenționale. Vizualizare produs →
Electronica este al doilea domeniu ca mărime. Cadrele pentru laptop, bazele mari de computer și multe piese mici pentru telefoane mobile sunt ștampilate deoarece combină material subțire, găuri fine și costuri reduse la volum mare. Electrocasnicele urmează cu carcase pentru cuptor și panouri mari vopsite; echipamentele industriale adaugă carcase servo-acționare și componente ale compresorului.
 Șasiu laptop și piese de ștanțare internă Fabricate din oțel laminat la rece, aluminiu sau aliaj de magneziu, aceste componente oferă margini netede, găuri precise și rezistență la coroziune, făcându-le potrivite pentru cadrele de laptopuri și ansamblurile structurale de calitate cosmetică. Vizualizare produs →
O parte din familie se realizează pe fiecare sector. Pentru sistemele de propulsie electrificate, ștanțarea carcasei motorului combină ambutisarea adâncă cu concentricitatea strânsă. Ștampilarea capacului bateriei necesită planeitate și modele de găuri precise. Ștampilarea laptopului necesită suprafețe de calitate cosmetică, fără zgârieturi sau coajă de portocală.
Selectarea furnizorilor și controlul costurilor totale
Selectarea unui partener de ștanțare contează mai mult decât orice dimensiune de desen. Utilizați o scurtă secvență de evaluare în loc să comparați doar prețurile.
1. Definiți plicul piesei
Calitatea materialului, grosimea, toleranța, finisarea suprafeței și volumul anual.
Calitatea materialului, grosimea, toleranța, finisarea suprafeței și volumul anual.
2. Rulați o examinare DFM
Verificați razele de îndoire, distanța dintre orificii și margini și adâncimea desenului.
Verificați razele de îndoire, distanța dintre orificii și margini și adâncimea desenului.
3. Comparați costul total
Scule plus prețul unitar înmulțit volumul, plus livrarea și riscul de calitate.
Scule plus prețul unitar înmulțit volumul, plus livrarea și riscul de calitate.
4. Verificați capacitatea
Gama de tonaj al presei, echipamente de inspecție și experiență similară cu piese.
Gama de tonaj al presei, echipamente de inspecție și experiență similară cu piese.
5. Acordați asupra proprietății sculelor
Cine păstrează zarul, cum sunt prețurile rejudecăților și politica privind piesele de schimb.
Cine păstrează zarul, cum sunt prețurile rejudecăților și politica privind piesele de schimb.
Două întrebări sunt adesea trecute cu vederea. În primul rând, întrebați despre gradul de oțel al matriței și tratamentul termic: o matriță din oțel de scule de calitate, călit și acoperit, produce piese consistente pentru mai multe curse. În al doilea rând, întrebați cum sunt gestionate probele. O piesă poate arăta bine într-o revizuire a instrumentului soft și poate schimba dimensiunea în matrița de producție. Procedura de încercare determină dacă primul lot ajunge la timp. O companie care construiește matrița, execută ștanțarea și integrează automatizarea în interior - așa cum o face Suzhou Shuangqisi Mold Equipment cu matrița, piesa de ștanțare și liniile de automatizare - mută o parte de la proiectare la producție cu mai puține predari.
Sfaturi privind întreținerea și conformitatea
Calitatea ștampilei este menținută, nu atinsă o singură dată. Uzura matrițelor, deviațiile de aliniere și finisarea suprafeței se degradează pe măsură ce se acumulează curse. Un program practic include curățarea și lubrifierea ghidajelor matriței, verificarea șanțului și jocului matriței, monitorizarea înălțimii bavurilor la intervale definite și reascuțirea muchiilor de tăiere înainte ca calitatea să depășească toleranța. Pentru piesele cu rulare mare, inserțiile de rezervă sau o matriță duplicată evită timpul de nefuncționare atunci când apare uzura.
Clienții reglementați se așteaptă, de asemenea, dovezi documentate:
- Managementul calității ISO 9001 ca bază.
- IATF 16949 pentru componentele auto, inclusiv planurile de depunere și control PPAP.
- Certificate de material care urmăresc fiecare bobină până la moara sa.
- Declarații RoHS și REACH pentru electronicele expediate în Europa.
Aceasta nu este documente de dragul ei. O parte ștanțată poate arăta corect în timp ce chimia acoperirii sau materialul de bază nu respectă specificațiile. Furnizorii cu înregistrări urmăribile realizează analiza cauzei mai rapidă atunci când apare o abatere, protejând atât calitatea, cât și livrarea.
Ștanțarea metalelor recompensează echipele care planifică din timp. Definiți banda de toleranță în mod realist, alegeți un concept de matriță care se potrivește volumului și materialului și evaluați furnizorii pe baza costului total și a dovezilor de calitate, mai degrabă decât prețul pe bucată. Când matrița este corectă, presa este capabilă, iar materialul este trasabil, ștanțarea oferă cel mai mic cost pe piesă în producția de masă — de la butuci de roți cu două roți și carcase de motor până la cadre de laptop.
Postarea anterioară
Ștanțare progresivă a aluminiului: proces, aliaje, sfaturi de proiectare și ghid de costuri
Postarea următoare
Procesul de ștanțare a metalelor: modul în care sculele, proiectarea matrițelor și automatizarea influențează costul pieselor
Al nostru Produse.
Începeți-vă afacerea cu un producător OEM chiar aici!

Oferiți clienților globali soluții complete la cheie
prin
inovație!
LINKURI RAPIDE
INFORMAȚII DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Drepturi de autor © Suzhou Shuangqisi Mold Equipment Co., Ltd. Toate drepturile rezervate. matriță de ștanțare personalizată Producători de matrițe de ștanțare metalice
