-
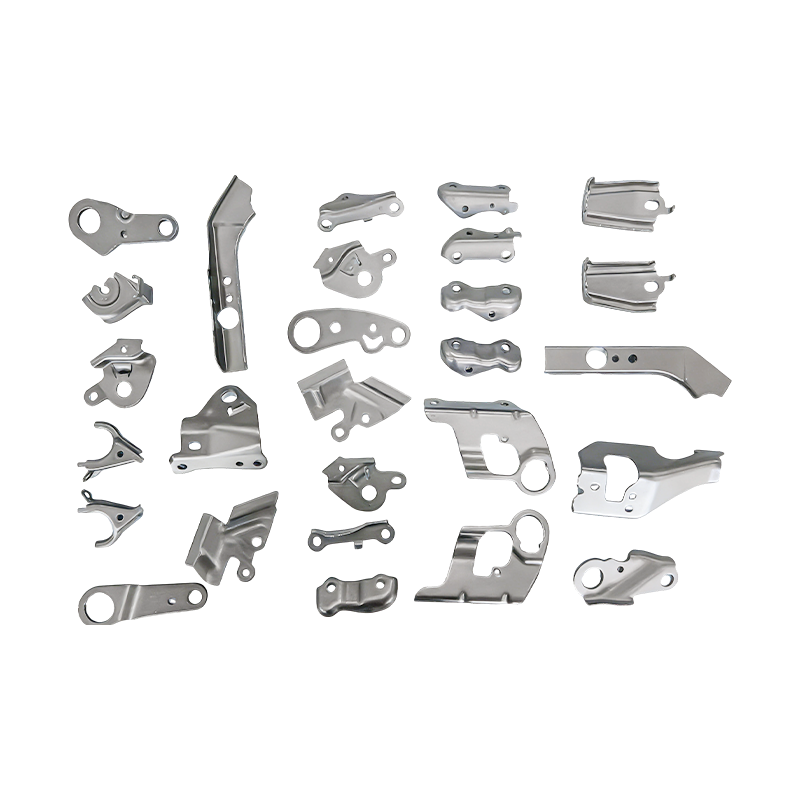
Piese auto mici piese de ștanțare progresivă
Piesele noastre de ștanțare progresivă pentru p...
-
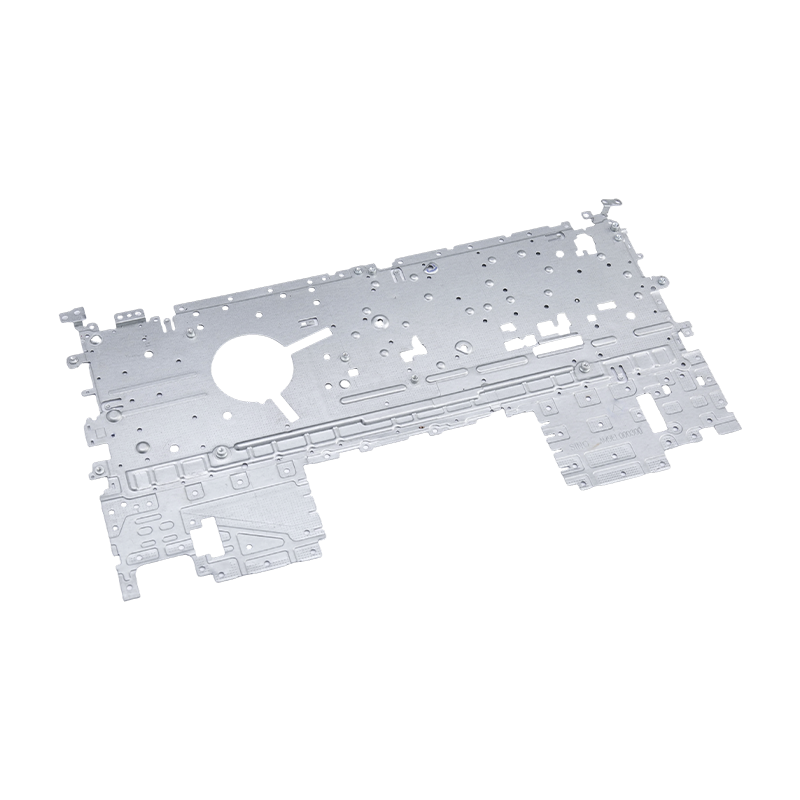
Piese de ștanțare pentru laptop
Piesele noastre de ștanțare pentru laptop sunt ...
-
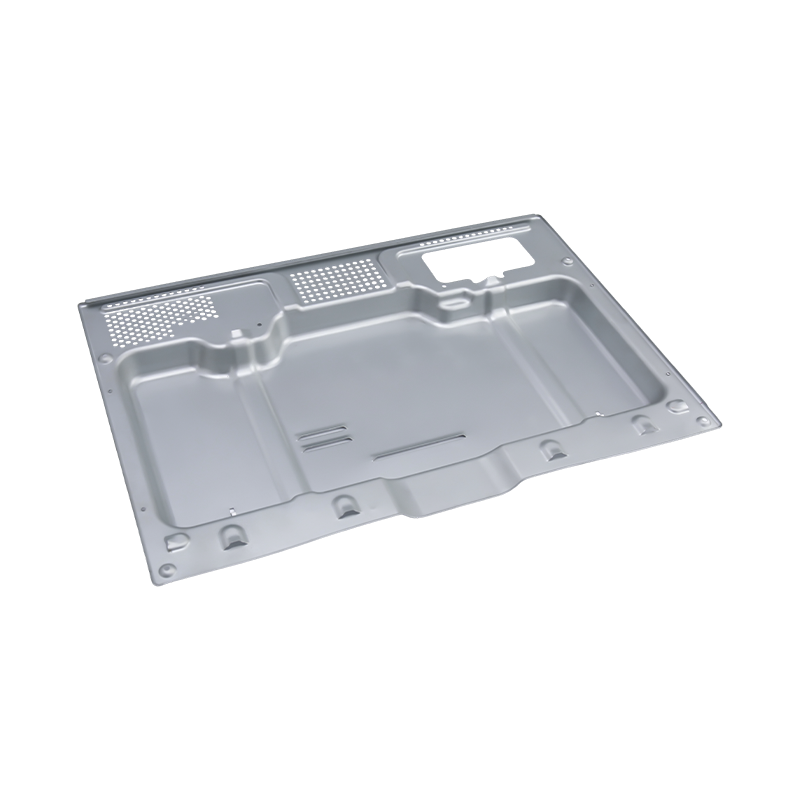
Piese de ștanțare a cuptorului de ultimă generație
Piesele noastre de ștanțare pentru cuptoare de ...
-
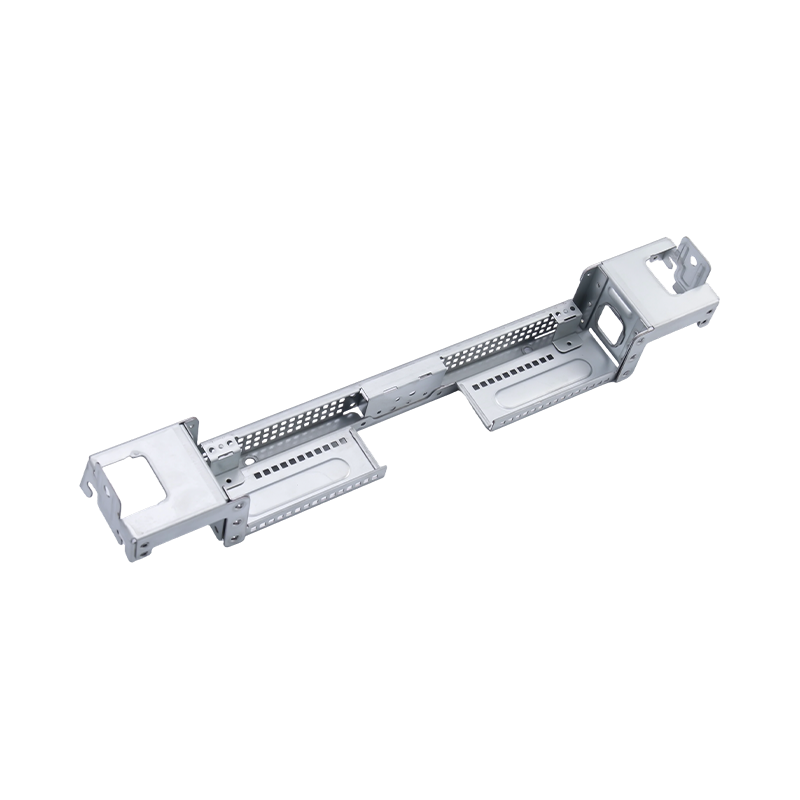
Piese de ștanțare de computer mari de înaltă calitate
Piesele noastre de ștanțare mari pentru compute...
-
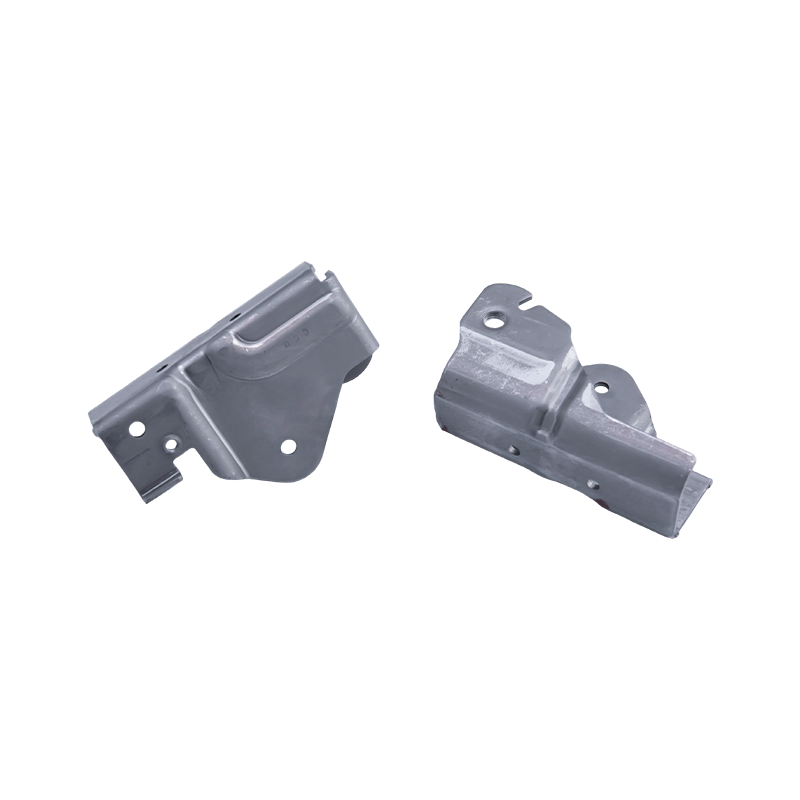
Piese de ștanțare scaun auto
Piesele de ștanțare a scaunelor auto sunt compo...
-
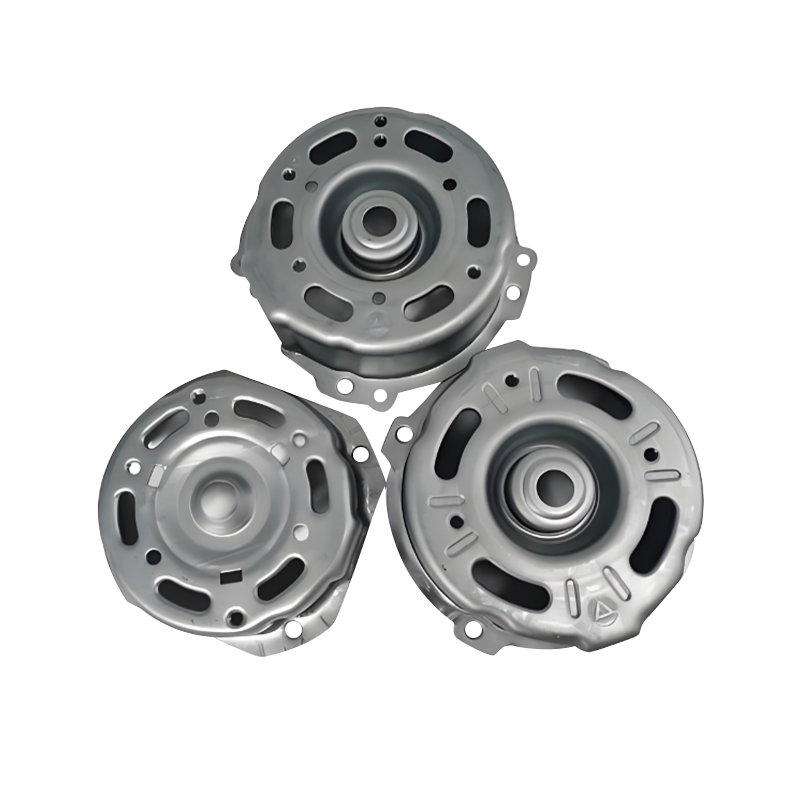
Piese de ștanțare a carcasei motorului auto
Piesele de ștanțare ale carcasei motorului de a...

Știri din industrie
Acasă / Știri / Știri din industrie / Ștanțare progresivă a aluminiului: proces, aliaje, sfaturi de proiectare și ghid de costuri
Ștanțare progresivă a aluminiului: proces, aliaje, sfaturi de proiectare și ghid de costuri
2026-09-14
Ștanțarea progresivă din aluminiu este modalitatea cea mai consistentă și cea mai rentabilă de a produce volume mari de piese ușoare de precizie - cu condiția ca geometria, aliajul și cantitatea anuală să se potrivească procesului. O singură matriță progresivă alimentată dintr-o bobină poate scoate, perfora, forma și tăia o componentă de aluminiu la fiecare cursă de presă, menținând toleranțele de la gaură la gaură aproape de ±0,05 mm fără prelucrare secundară. Această combinație este motivul pentru care capacele bateriilor, carcasele motorului, părțile șasiului electronic și conectorii electrici sunt realizate de obicei în acest fel.
Cheie la pachet: alegeți ștanțarea progresivă din aluminiu atunci când cererea anuală este mare, piesa poate fi imbricată într-o bandă continuă, iar toleranțele consistente contează mai mult decât flexibilitatea designului. Sub aceste condiții, unelte manuale mai simple sau de transfer sunt adesea mai economice.
Ce este ștanțarea progresivă din aluminiu?
Ștanțarea progresivă alimentează o bandă metalică continuă printr-un singur set de matrițe cu mai multe stații. Fiecare stație efectuează una sau mai multe operațiuni - pilotare, golire, monedare, îndoire, desenare, ștanțare sau înțepare - astfel încât banda brută se transformă treptat într-o piesă finită până ajunge la ultima stație, unde este tăiată de banda purtătoare.
Cum decurge procesul în producție
- Un alimentator de bobine îndreptează banda de aluminiu și o avansează în matriță la un pas precis pe cursă de presare.
- Piloții angajează găuri pre-perforate pentru a bloca poziția benzii la fiecare stație, ceea ce garantează precizia poziției de la o caracteristică la alta.
- Stațiile funcționează progresiv: primele găuri găuri pilot, cele din mijloc formează coturi sau gofrare, iar stația finală separă piesa.
- Piesa finită este descărcată printr-un jgheab, în timp ce restul de schelet este rebobinat sau mărunțit pentru reciclare.
Deoarece toate stațiile acționează simultan asupra diferitelor părți ale aceleiași benzi, o singură cursă de apăsare produce o piesă completă din aluminiu. Această operațiune continuă este ceea ce separă ștanțarea progresivă de ștampilarea transferului , unde semifabricatele individuale sunt transportate între stații separate de matriță.
Aliaje de aluminiu care funcționează bine într-o matriță progresivă
Nu toate clasele de aluminiu se alimentează curat printr-o matriță progresivă. Candidații de succes combină formabilitatea, revenirea previzibilă și comportarea acceptabilă a suprafeței în condiții de perforare de mare viteză. În practică, aliajele din seriile 3xxx, 5xxx și 6xxx acoperă majoritatea proiectelor.
Aliaj
Temperament comun
De ce este selectat
5052
H32
Rezistență ridicată la oboseală și rezistență la coroziune; utilizat pentru capacele bateriilor, suporturi și capete ale rezervorului de combustibil.
3003
H14
Formabilitate excelentă și cost redus; un cal de lucru pentru carcase, piese schimbătoare de căldură și ștanțare generală.
6061
T6
Mai puternic și mai stabil în serviciu, dar elasticitatea este mai mare; preferat pentru suporturi și suporturi structurale.
1100
H14
Foarte moale și ușor de desenat; utilizat pentru plăcuțele de identificare, reflectoare și părți electrice cu geometrie simplă.
Tabelul 1 — Selecția aliajului de aluminiu pentru matrițe progresive: rezistența și formabilitatea se schimbă întotdeauna cu elasticitatea.
De ce este preferată ștanțarea progresivă pentru piesele din aluminiu
Cazul de afaceri se rezumă la patru avantaje măsurabile față de matrițele manuale, prelucrarea sau sculele numai pentru tragere adâncă.
Debit neîntrerupt
O matriță progresivă din aluminiu bine construită rulează cu sute de curse pe minut și fiecare cursă produce o piesă completă. Costul unitar scade rapid odată ce volumul depășește punctul de amortizare a sculelor.
Precizie repetabilă
Deoarece banda este pilotată la fiecare stație, pozițiile de la caracteristică la caracteristică rămân constante pe parcursul a milioane de cicluri. Modelele de găuri critice în componentele bateriei și ale motorului țin ±0,05 mm fără reluare.
Reducere în greutate
La 2,7 g/cm3, aluminiul este aproximativ o treime din greutatea oțelului. Ștanțarea progresivă permite designerilor să folosească secțiuni subțiri, rigide, formate în loc de piese turnate grele.
Operații secundare integrate
Talerea, nituirea, formarea camelor și marcarea pot fi adăugate ca stații în matriță, astfel încât piesele să iasă mai aproape de starea lor finală de asamblare și să reducă etapele lanțului de aprovizionare.
Carcasele pentru baterii sunt un exemplu tipic în care aceste avantaje se adună. Capacul trebuie să fie stabil dimensional, rezistent la coroziune și produs în volum mare la un cost constant.
 Piese de ștanțare a capacului bateriei de precizie pentru carcase Acest capac ștampilat pentru baterie se potrivește cu carcasele auto și de stocare a energiei, oferind stabilitate dimensională și rezistență la coroziune în producția de volum mare, aliniindu-se cu discuția din articol despre greutate și beneficiile de etanșare. Vizualizare produs →
În practică, producătorii care trec de la ansambluri de oțel sudate la capace din aluminiu ștanțate reduc greutatea părții cu mai mult de jumătate, îmbunătățind în același timp consistența etanșării.
Limitele de proiectare: ce determină succesul înainte de a tăia oțelul
Aluminiul se comportă diferit de oțel într-o matriță progresivă. Raportul său mai mare randament-modul produce mai multă retur, iar tendința sa de a se usca împotriva oțelului pentru scule face obligatorie lubrifierea și acoperirea matrițelor. Înțelegerea acestor limite de la început este diferența dintre o lansare lină și o reproiectare costisitoare.
Reguli practice de proiectare utilizate de inginerii de scule
- Raza de îndoire minimă de 1,0 până la 1,5 ori grosimea materialului pentru aliajele 3xxx și 5xxx; crește de 2,0 ori pentru temperatură 6xxx-T.
- Specificați direcția constantă a bavurilor pe orice suprafață care devine o interfață de etanșare sau de alunecare.
- Menține adâncimile trase moderate; rupturi de aluminiu la raze de colț ascuțite, deci adăugați o rază de colț de minim 0,5 mm pe forme adânci.
- Permite compensarea returului elastic în designul matriței; furnizorii de încredere adaugă funcții de corecție în timpul încercării, mai degrabă decât după ce piesele eșuează.
Toleranțe realizabile în producție
±0,05 mm Piercing
±0,08 mm Profil tăiat
±0,10 mm Îndoituri formate
±0,15 mm Margini cu flanșe
Diagrama 1 — Toleranțe tipice de producție menținute pe ștanțare progresivă din aluminiu cu scule bine întreținute.
Unde sunt folosite ștanțare progresivă din aluminiu
Ștanțarea progresivă din aluminiu apare oriunde sunt necesare piese metalice ușoare, conductoare electric sau rezistente la coroziune la volum mare. Distribuția de mai jos reflectă cererea tipică din industriile pe care le furnizăm.
- Auto și EV (42%) — capace de baterii, carcase de motor, piese de scaune, bare colectoare de cupru, suporturi structurale.
- Electronice (21%) — carcase pentru laptop, părți ale șasiului serverului, conectori mici și scuturi.
- Electrocasnice și produse albe (19%) — panouri pentru cuptor, ștanțare pentru cutia de control, aripioare pentru schimbătorul de căldură.
- Echipamente industriale (18%) — carcase servo-driver, componente ale compresorului, plăci de montaj.
Autovehicule și vehicule cu energie nouă
Trecerea la sistemele de propulsie electrice a făcut din ștanțarea progresivă din aluminiu procesul implicit pentru sistemul de baterii și componentele motorului. O bară de cupru ștanțată sau din aluminiu, de exemplu, înlocuiește barele îndoite și prelucrate cu o piesă care menține planeitatea și poziția găurii într-un singur pas.
 Piese de ștanțare a barelor colectoare din cupru pentru distribuția energiei EV Această bară de cupru de înaltă puritate suportă un flux eficient de curent între baterie, motor și convertoare, cu suprafețe placate și toleranțe strânse pentru aplicații solicitante EV, potrivindu-se accentul pus în paragraful pe avantajele ștanțarii progresive. Vizualizare produs →
În mod similar, piesele de ștanțare ale carcasei motorului profită de proprietățile termice ale aluminiului și de greutatea redusă, în timp ce matrițele progresive păstrează concentricitatea strânsă cerută de ansamblurile rotorului și statorului.
Electronice și aparate
Electronicele de larg consum preferă aluminiul pentru finisarea suprafeței și pentru comportamentul de ecranare EMI. Ștanțarea progresivă produce piese de înaltă precizie, cu pereți subțiri, care merg în ansamblurile de laptop și telefon.
 Piese de ștanțare a șasiului laptopului din aluminiu Aceste componente ștanțate pentru șasiu și suporturi de laptop combină greutatea ușoară cu rigiditatea, oferind poziții precise ale orificiilor și structuri de fixare prin înșurubare care susțin asamblarea eficientă, relevantă pentru punctul articolului despre piesele electronice cu pereți subțiri. Vizualizare produs →
Pe partea aparatului, carcasele mari ale cuptorului și ștanțarea panoului de control beneficiază de aceeași economie a procesului atunci când volumele de producție justifică unelte dedicate.
Costul sculelor și selecția furnizorilor: Patru pași care previn regretul
Matricele progresive reprezintă cel mai mare cost inițial într-un program de ștanțare a aluminiului, depășind adesea presa și echipamentul de manipulare a materialelor. Scopul nu este de a plăti cel mai puțin pentru unelte, ci de a plăti pentru designul corect al sculei, deoarece calitatea matriței determină calitatea pieselor pe durata de viață a programului.
Pasul 1 — Validați cazul de afaceri. Sculele progresive începe să aibă sens la aproximativ 50.000 până la 100.000 de piese pe an. Mai jos, luați în considerare opțiuni de instrumente mai economice.
Pasul 2 — Trimiteți un pachet de date fabricabile. Furnizați modelul 3D, stiva de toleranțe, cerințele de finisare a suprafeței și cererea anuală. O revizuire clară a aspectului benzilor în această etapă evită revizuirile costisitoare ale matriței.
Pasul 3 — Auditarea capacității reale de producție. Căutați design intern de matrițe, prelucrare CNC și prese de încercare sub un singur acoperiș. Un furnizor cu capacitate atât de fabricare a matrițelor, cât și de ștanțare rezolvă problemele de toleranță înainte ca acestea să ajungă la producție.
Pasul 4 — Solicitați un raport al primului articol cu date SPC. Confirmați că caracteristicile critice rămân în cadrul țintelor Cpk pe mai multe bobine și sesiuni de presă, nu doar pe primul eșantion.
Furnizorii care combină matrițele progresive, presele de ștanțare și automatizarea - cum ar fi echipa noastră de la Shuangqisi, cu prese de 80 până la 400 de tone și o filială internă de automatizare a ștanțarii - pot scurta accelerarea și pot menține toleranțele stabile pe fiecare schimb.
Considerații privind întreținerea, calitatea și conformitatea
Cele mai bune matrițe progresive din aluminiu își pierd încă performanța dacă întreținerea este neglijată. Tendința aluminiului de a fi umbrită face ca managementul lubrifierii și acoperirile de suprafață să fie cele două comenzi care separă programele fiabile de timpul de nefuncționare recurent.
- Protecția suprafeței matriței: Acoperirile DLC sau TiCN pe poansonele de formare reduc preluarea aluminiului și extind intervalele de remașare.
- Alegerea lubrifiantului: utilizați lubrifianți evaporativi sau cu reziduuri reduse, compatibili cu curățarea din aval, în special pentru baterii și piesele electronice.
- Întreținere preventivă: inspectați piloții, arcurile și plăcile de uzură la intervale de cursă definite; matrițele progresive eșuează în mod previzibil atunci când uzura atinge un prag.
- Documentatie de conformitate: pentru export sau industriile reglementate, păstrați certificatele materiale și PPAP sau documentația echivalentă disponibile pentru audit.
Controlul calității pe ștanțarea din aluminiu ar trebui să includă verificarea CMM a pozițiilor critice ale găurilor, verificări ale suprafeței pentru zgârieturi usturate și verificare periodică a durității bobinelor de intrare, deoarece variația materialului de intrare este cea mai frecventă cauză ascunsă a fisurilor și a deplasării înapoi.
Ștanțarea progresivă a aluminiului nu este cel mai ieftin proces pentru prototipuri sau loturi mici și nu poate depăși o matriță de transfer pentru panouri foarte mari. Dar pentru piesele care se potrivesc cu o bandă alimentată cu bobine și care se repetă în sute de mii, oferă cel mai mic cost unitar, cea mai strânsă consistență și cel mai scurt timp de ciclu dintre orice metodă de formare. Avantajul competitiv real vine din alegerea unui furnizor care proiectează matrița, execută ștanțarea și construiește automatizarea ca un proiect integrat.
Înainte de a aproba o ofertă, comparați istoricul furnizorului în fabricarea matrițelor, capacitatea presei și disciplina SPC - nu doar prețul pe piesă. Explorează Capacitățile de matriță și ștanțare ale lui Shuangqisi când sunteți gata să evaluați un potențial partener pentru programul dvs. de ștanțare progresivă a aluminiului.
Postarea anterioară
Furnizori de ștanțare a aluminiului: Cum să evaluați capacitatea, riscul și potrivirea
Postarea următoare
Ștanțarea metalului explicată: Ghidul complet pentru proces, materiale și cost
Al nostru Produse.
Începeți-vă afacerea cu un producător OEM chiar aici!

Oferiți clienților globali soluții complete la cheie
prin
inovație!
LINKURI RAPIDE
INFORMAȚII DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Drepturi de autor © Suzhou Shuangqisi Mold Equipment Co., Ltd. Toate drepturile rezervate. matriță de ștanțare personalizată Producători de matrițe de ștanțare metalice
