-
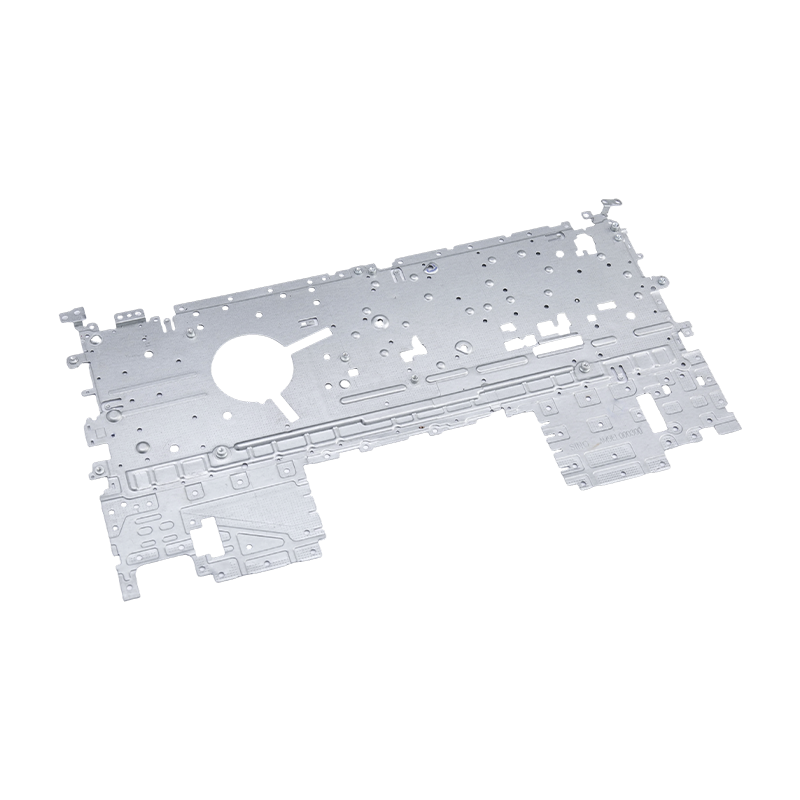
Piese de ștanțare pentru laptop
Piesele noastre de ștanțare pentru laptop sunt ...
-
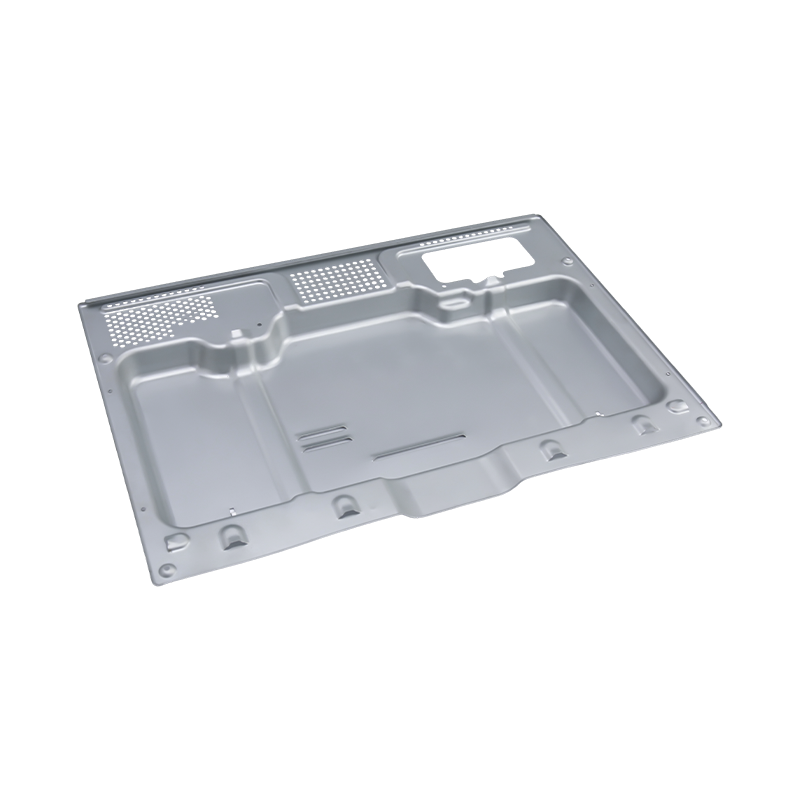
Piese de ștanțare a cuptorului de ultimă generație
Piesele noastre de ștanțare pentru cuptoare de ...
-
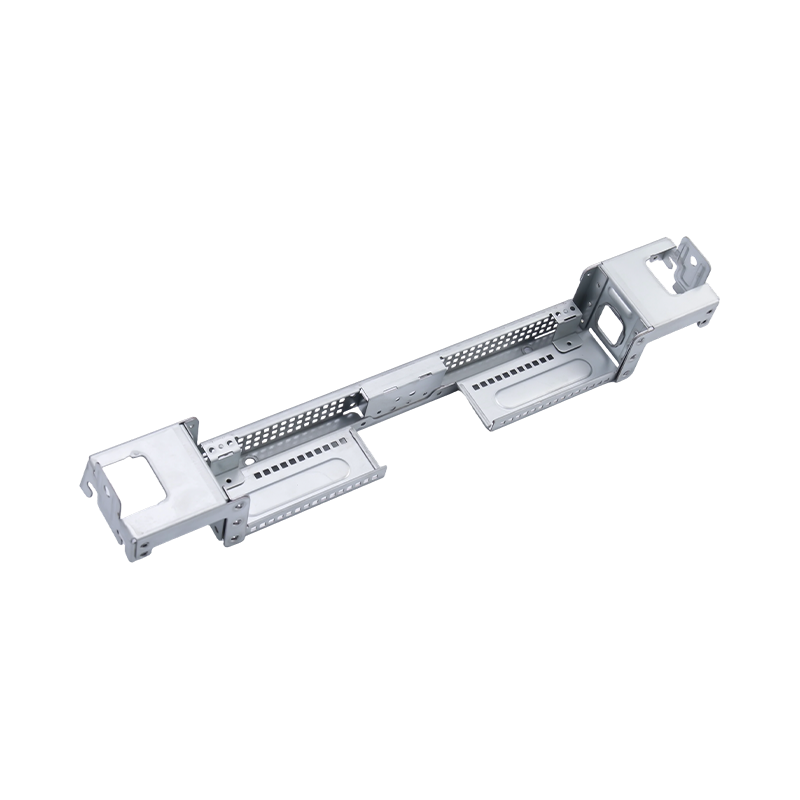
Piese de ștanțare de computer mari de înaltă calitate
Piesele noastre de ștanțare mari pentru compute...
-
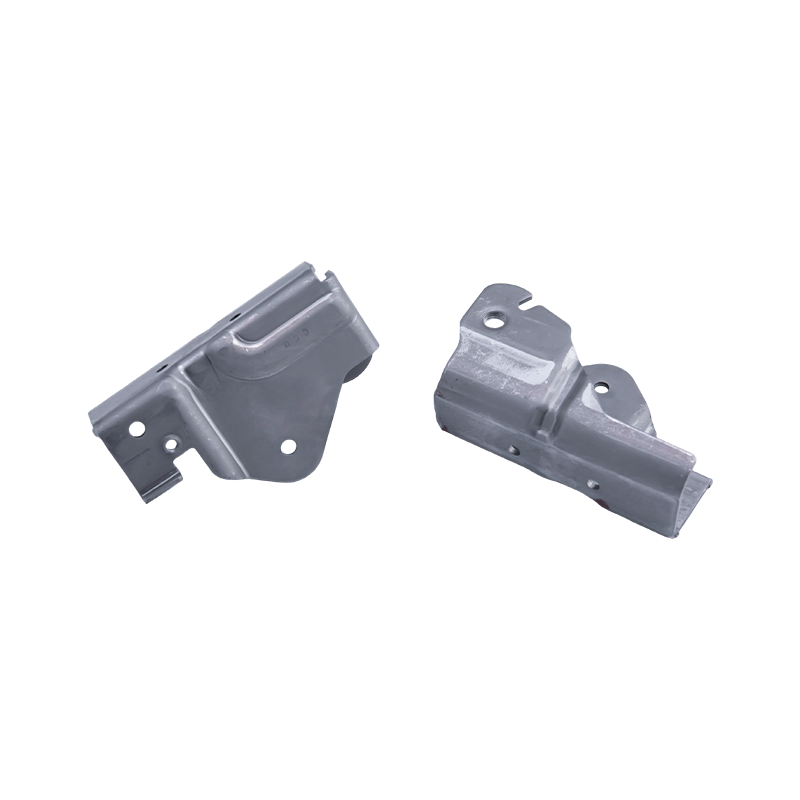
Piese de ștanțare scaun auto
Piesele de ștanțare a scaunelor auto sunt compo...
-
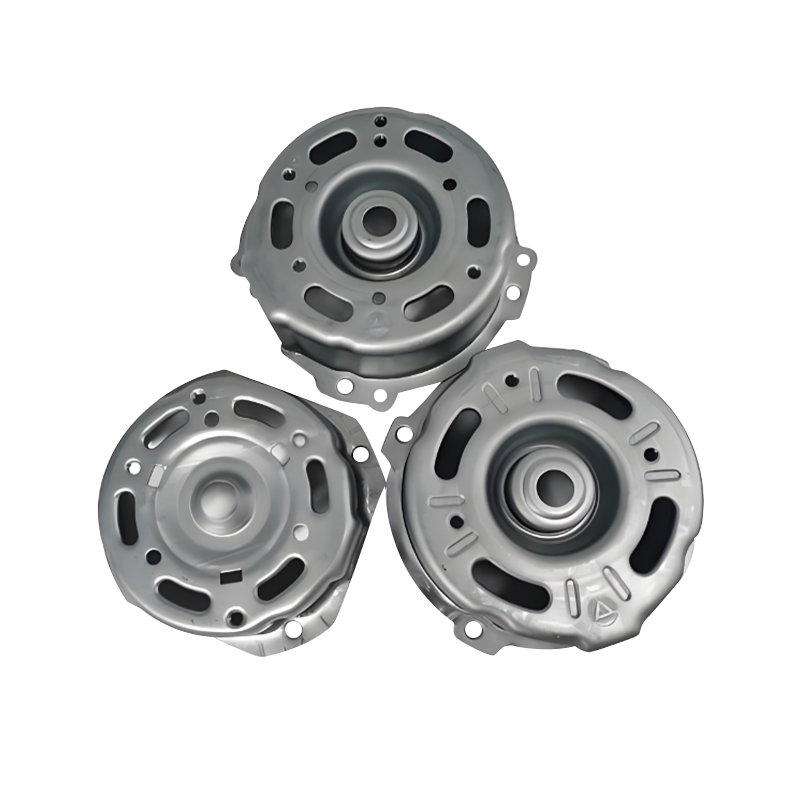
Piese de ștanțare a carcasei motorului auto
Piesele de ștanțare ale carcasei motorului de a...
-
Piese de ștanțare la capătul rezervorului de gaz
Piesele de ștanțare la capătul rezervorului de ...

Știri din industrie
Acasă / Știri / Știri din industrie / Furnizori de ștanțare a aluminiului: Cum să evaluați capacitatea, riscul și potrivirea
Furnizori de ștanțare a aluminiului: Cum să evaluați capacitatea, riscul și potrivirea
2026-09-20
De ce furnizorii de ștanțare a aluminiului eșuează după prima expediere
O tavă de baterie din aluminiu ștanțată care trece probele prototip poate eșua în continuare la 50.000 de unități dacă alocația de uzură a matriței a furnizorului nu a fost niciodată modelată. Același lucru este valabil și pentru o bară de cupru care îndeplinește specificațiile de conductivitate, dar dezvoltă crăpături de margine după trei retrase. Aluminiul se comportă diferit față de oțel: se rupe, se răstoarnă și galopează prin spațiile libere ale matriței. Cei mai buni furnizori de matriță de aluminiu nu sunt pur și simplu cei cu cel mai mic preț pe kilogram. Ele controlează temperarea aliajului, întreținerea matrițelor și transferul către automatizare.
Concluzie de bază
Selectați furnizori de ștanțare a aluminiului pe patru capacități verificate: (1) proiectarea matriței pentru aliajul și temperatura specifică, (2) înregistrări documentate de întreținere a matriței și re-macinare, (3) automatizare internă sau strict controlată pentru operațiuni progresive și de transfer și (4) un sistem de calitate care prelevează piesele prime și ultimele. Prețul urmează pe aceste patru; nu ar trebui să-i conducă.
Ce se schimbă când ștampilați aluminiu în loc de oțel
Ștanțarea aluminiului nu este un înlocuitor pentru ștanțarea oțelului. Metalul are aproximativ o treime din modulul de elasticitate al oțelului, astfel încât înapoi este mai mare și mai puțin previzibil. Formabilitatea sa mai scăzută în anumite tempere înseamnă ambutisarea adâncă necesită raze mai mari ale matriței, o lubrifiere mai bună și uneori recoacere intermediară. Tabelul de mai jos rezumă diferențele practice care afectează selecția furnizorilor.
Aliaj și temperatură
1100 și 3003 sunt moi și se formează ușor, dar nu au rezistență. 5052 oferă un echilibru pentru suporturi și carcase. 6061-T6 este puternic, dar se crapă în curbe strânse, dacă nu vă proiectați pentru el. Un furnizor capabil cere temperamentul înainte de a cita matrița.
Degajarea matriței și uzura
Aluminiul se formează și se acumulează pe marginile matriței. Degajarea trebuie să fie de 8-12% din grosime pentru multe aliaje, iar matrițele necesită caneluri lustruite, recâștigare frecventă și uneori inserții din carbură. Furnizorii care rulează matrițe de oțel pe aluminiu vor produce așchii și rupturi.
Predarea automatizării
Matrițele progresive și de transfer pentru aluminiu au nevoie de sisteme de alimentare mai blânde, lubrifianți anti-uzură și îndepărtarea deșeurilor care nu zgârie suprafața. Automatizarea care funcționează pentru oțel laminat la rece are deseori nevoie de resincronizare și de prindere mai moi pentru aluminiu.
Dacă comparați ștanțare progresivă și transfer metal , factorul aluminiu modifică timpul ciclului și ipotezele de cost ale matriței pe care ar trebui să le utilizați.
Tipuri de furnizori în comparație cu valorile care contează
Furnizorii de ștanțare a aluminiului se încadrează în trei modele de operare largi. Tabelul de mai jos le compară cu privire la proprietatea matriței, expertiza în aliaje, automatizare și risc. Cifrele sunt intervale tipice de la citarea și auditarea pieselor ștampilate, nu garanții.
Costurile ascunse care apar după trei luni
Pretul de achizitie pe piesa este vizibil. Întreținerea matrițelor, deșeurile și operațiunile secundare nu sunt. Într-o analiză a proiectelor de ștanțare a aluminiului, următorii factori de cost apar de obicei după primele 90 de zile. Barele arată cota lor aproximativă de depășiri neașteptate de costuri.
Relucrarea matriței
35%
Rata de rebuturi
25%
Remacinați timpul de nefuncționare
18%
Operațiuni secundare
12%
Logistica
10%
Reprelucrarea matrițelor și deșeurile sunt cele mai mari costuri ascunse, deoarece sculele din aluminiu se uzează mai repede și ferestrele de proces sunt mai înguste. Un furnizor care urmărește loviturile de matriță și intervalele de reașare poate cota un preț realist al piesei. Unul care nu va recupera aceste costuri prin comenzi de modificare.
Unde sunt folosite piese ștanțate din aluminiu
Cererea de ștanțare a aluminiului nu este uniformă. Graficul circular de mai jos prezintă o distribuție reprezentativă a aplicațiilor pentru un furnizor care deservește clienții din industria auto, electronică și industrială. Vehiculele electrice și sistemele de baterii dețin acum cea mai mare pondere.
- Auto și EV (42%) — capace de baterii, carcase de motor, bare colectoare, cadre de scaune
- Electronice (26%) — șasiu laptop, rafturi pentru servere, panouri pentru cuptor
- Echipamente industriale (16%) — carcase servomotor, piese compresoare
- Electrocasnice (10%) — carcase și suporturi pentru electrocasnice mici
- Altele (6%) — carcase și hardware de specialitate
 Piese de ștanțare a capacului bateriei Piesele noastre de ștanțare a capacului bateriei sunt componente fabricate cu precizie concepute pentru incinte pentru baterii auto, industriale și de stocare a energiei. Fabricat din materiale de înaltă... Vizualizare produs →
Ștanțarea capacului bateriei este un bun exemplu de piesă care pare simplă, dar care necesită un control strict al planeității, calității marginilor și stabilității dimensionale după formare. Furnizorii care produc deja aceste piese pentru programele EV înțeleg cerințele privind aliajele și matrițele.
Un proces de selecție în cinci etape pentru furnizorii de ștanțare a aluminiului
Utilizați această secvență pentru a compara furnizorii fără a vă pierde în foile de calcul. Fiecare pas produce un document pe care îl puteți reține unui furnizor.
Pasul 1
Definiți aliajul și stiva de toleranțe
Scrieți tempera, grosimea și dimensiunile critice. O rază de îndoire de 0,2 mm în 6061-T6 este un proces diferit de aceeași rază în 5052-H32. Trimiteți stiva cu RFQ.
Pasul 2
Verificați înregistrările de întreținere a matrițelor
Solicitați bușteni de măcinare, contoare de lovituri și rate de deșeuri pentru lucrări similare din aluminiu. Un furnizor care nu poate afișa datele de viață a matriței ghicește prețul piesei dvs.
Pasul 3
Rulați un pilot cu studiu de capacitate
Necesită o rulare de 300 de piese cu Cpk pe dimensiunile critice. Backback din aluminiu poate schimba media după primele câteva sute de lovituri. Pilotul expune acea schimbare.
Pasul 4
Verificați transferul automatizării
Dacă piesa rulează pe a matriță progresivă pentru piese auto , urmăriți alimentarea, îndepărtarea deșeurilor și ejectarea pieselor. Aluminiul se zgârie ușor; automatizarea trebuie să-l manevreze fără deteriorare cosmetică.
Pasul 5
Blocați un contract de servicii
Definiți intervalele de rectificare, inserțiile matrițelor de rezervă și timpul de răspuns pentru reparațiile matrițelor. Cotația cea mai mică le exclude adesea și devin costul real.
 Echipamente de automatizare de ștanțare Suzhou Shuangqisi Mold Equipment Co., Ltd., situat la nr. 118 Yexin Road, districtul Wujiang, orașul Suzhou, are 60 de personal tehnic. Prin eforturile comune și continuu... Vizualizare produs →
Automatizarea nu este o idee ulterioară pentru aluminiu. O linie dedicată de automatizare a ștanțarii poate reduce daunele de manipulare și poate stabiliza procesul, dar trebuie specificată pentru aliajul și geometria pieselor.
Lista de verificare pentru întreținere și conformitate înainte de a vă angaja
Furnizorii de ștanțare a aluminiului care deservesc clienții de automobile și electronice trebuie să îndeplinească cerințele de trasabilitate și conformitatea materialelor. Utilizați această listă de verificare în timpul auditului.
- Trasabilitatea aliajului: certificate de moară pentru fiecare bobină sau semifabricat, cu numere de căldură legate de loturile de producție.
- Program de întreținere a matriței: intervale de reașare documentate bazate pe numărul de lovituri, nu pe timpul calendaristic.
- RoHS și REACH: declarații pentru lubrifianți, acoperiri și orice operațiuni secundare.
- IATF 16949 sau ISO 9001: certificate actuale cu domeniul de aplicare care acoperă ștanțarea aluminiului.
- Controlul ambalajului și al coroziunii: aluminiul se poate oxida sau zgâria în timpul tranzitului; specificați intercalarea și VCI acolo unde este necesar.
Piese de ștanțare a barelor colectoare din cupru pentru vehicule cu energie nouă Piese de ștanțare a barelor colectoare din cupru pentru vehicule cu energie nouă are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Vizualizare produs → Barele colectoare de cupru și alte părți critice pentru conductivitate adaugă un alt strat: trebuie să îndeplinească cerințele electrice și termice în timp ce supraviețuiesc procesului de ștanțare. Un furnizor integrat care înțelege atât matrița, cât și utilizarea finală poate reduce acest decalaj. Un furnizor integrat care își construiește propriile matrițe și automatizări are mai puține riscuri de transfer, dar are și mai mult din programul tău sub același acoperiș. Vizitați podeaua, examinați jurnalele de reașare și urmăriți schimbarea matriței. Dovezile sunt acolo dacă le ceri.
Postarea anterioară
matriță compusă vs matriță progresivă: diferențe, aplicații și cum să alegeți
Postarea următoare
Ștanțare progresivă a aluminiului: proces, aliaje, sfaturi de proiectare și ghid de costuri
Al nostru Produse.
Începeți-vă afacerea cu un producător OEM chiar aici!

Oferiți clienților globali soluții complete la cheie
prin
inovație!
LINKURI RAPIDE
INFORMAȚII DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Drepturi de autor © Suzhou Shuangqisi Mold Equipment Co., Ltd. Toate drepturile rezervate. matriță de ștanțare personalizată Producători de matrițe de ștanțare metalice
