-
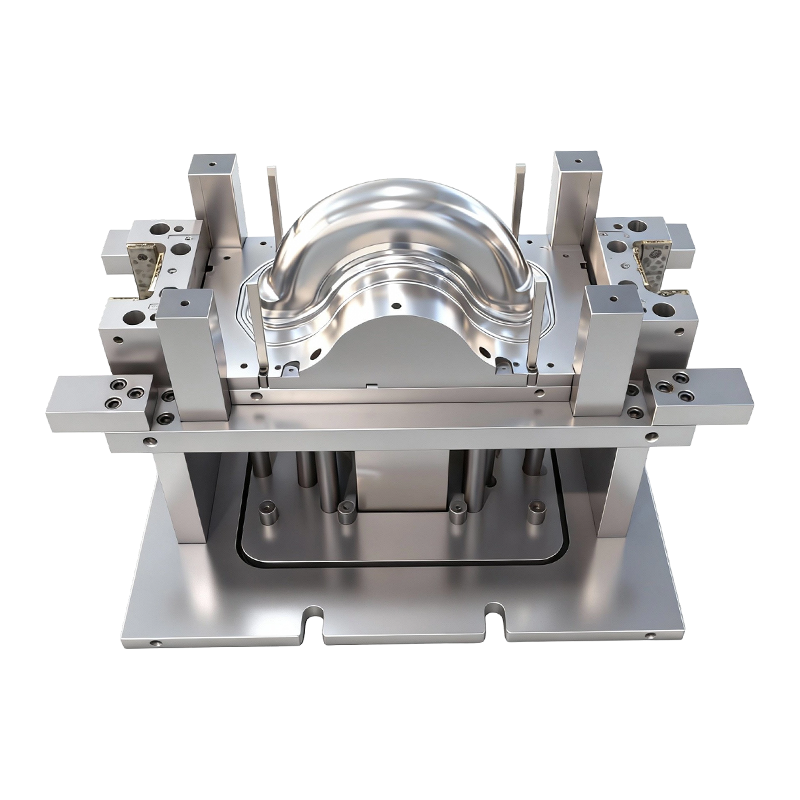
Matriță de ambutisare adâncă pentru roțile din față și din spate ale vehiculelor electrice cu două roți
Această matriță de ambutisare adâncă pentru roț...
-
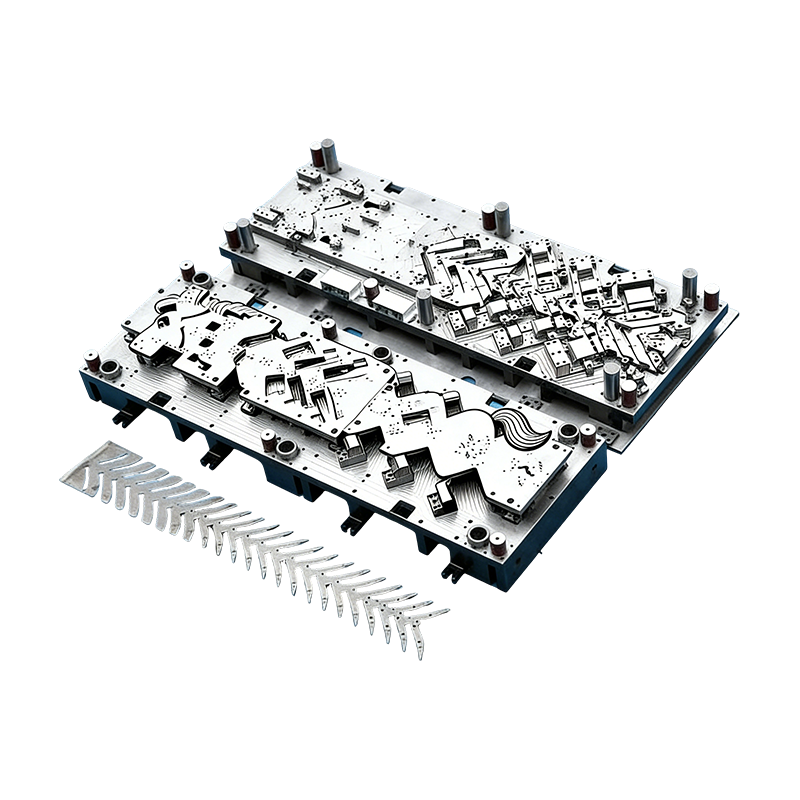
Matrite progresive pentru piese auto
Această matriță continuă pentru carcasa motoare...
-
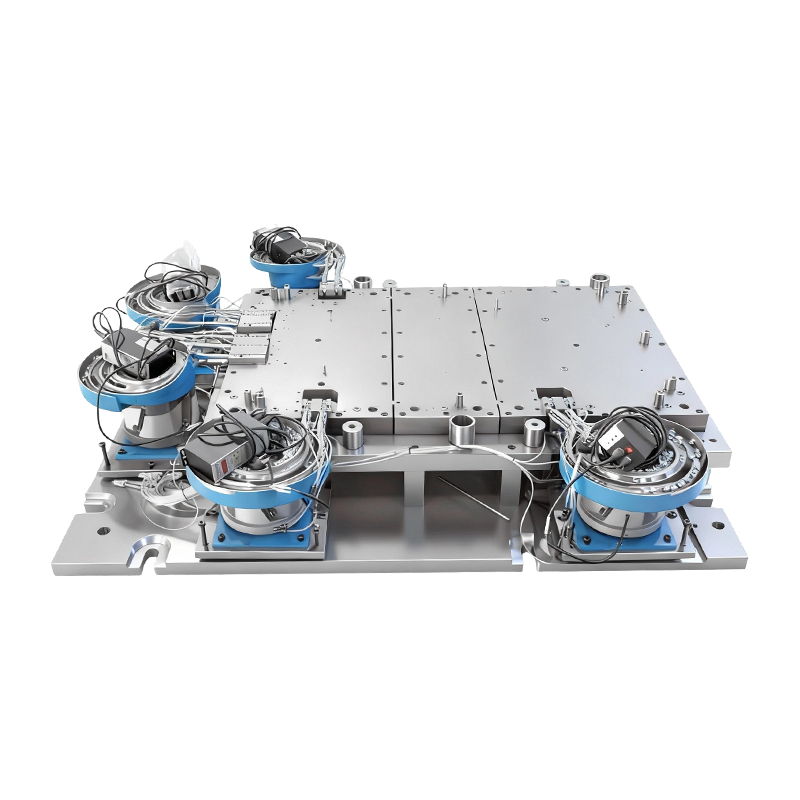
Matriță automată de nituire pentru baza de mașini mari de computer
Această matriță de nituire automată pentru baza...
-
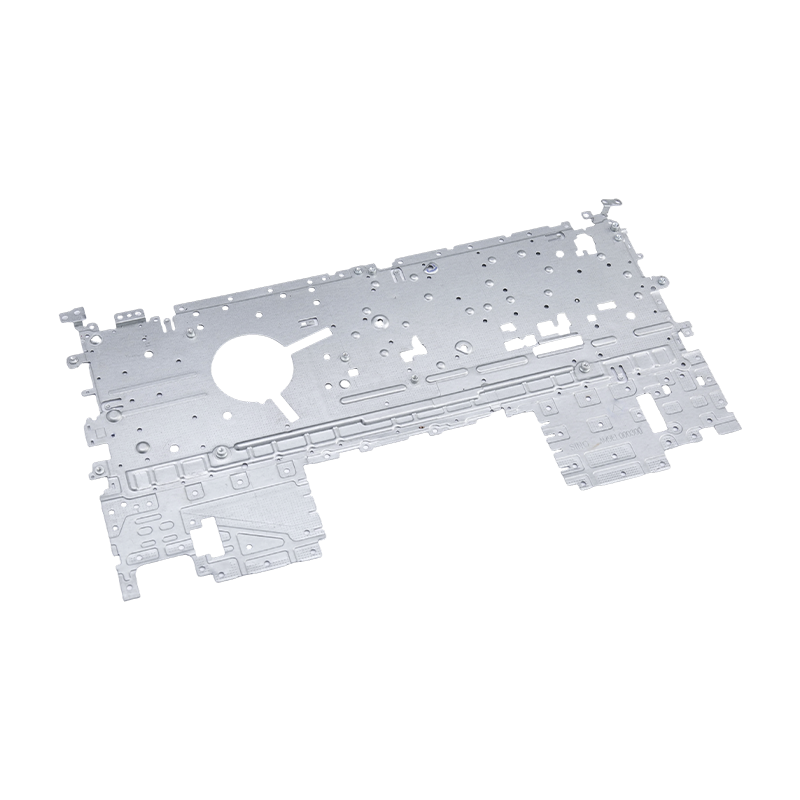
Piese de ștanțare pentru laptop
Piesele noastre de ștanțare pentru laptop sunt ...
-
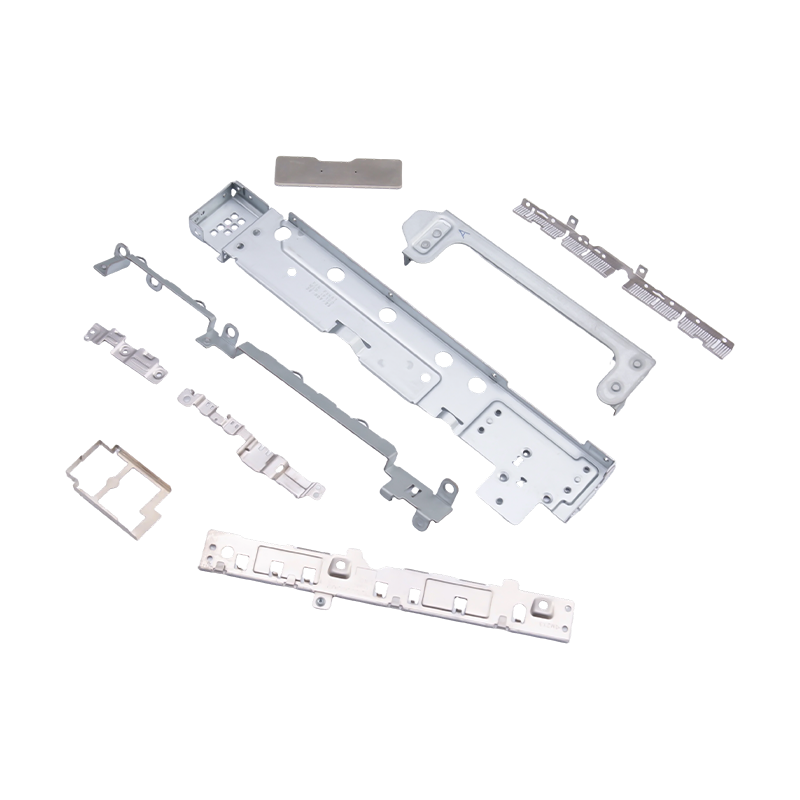
Piese mici ștanțate pentru laptopuri și telefoane mobile
Fiind componente interne esențiale pentru elect...
-
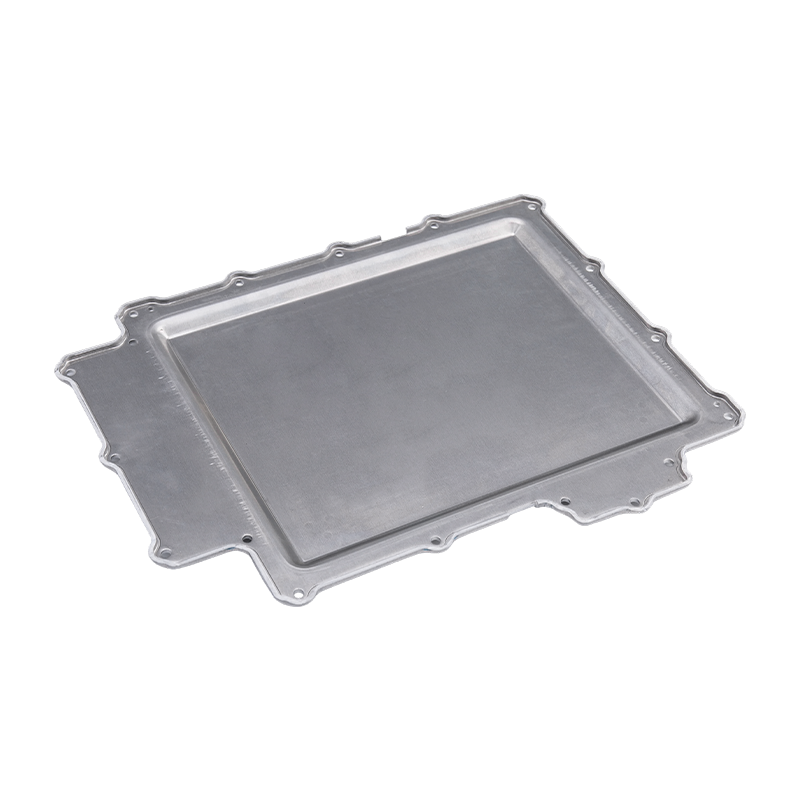
Piese de ștanțare a capacului bateriei
Piesele noastre de ștanțare a capacului baterie...

Știri din industrie
Acasă / Știri / Știri din industrie / Design pentru fiabilitate și fabricabilitate: marje care supraviețuiesc producției
Design pentru fiabilitate și fabricabilitate: marje care supraviețuiesc producției
2026-11-02
Un suport de scaun HC340LA de 1,5 mm a trecut de fiecare verificare dimensională a CMM-ului și încă s-a crăpat în funcțiune. Fisura a început cu o rază de îndoire interioară de 0,6 mm, care a existat pentru că desenul a reutilizat un plic de ambalare, mai degrabă decât pentru că sarcina de oboseală a permis acest lucru. Nimic din dosarul tehnic nu a fost greșit pe hârtie. Marja nu fusese pur și simplu decisă de nimeni.
Acesta este decalajul practic dintre două discipline care sunt de obicei revizuite de două grupuri diferite. Designul pentru fabricabilitate întreabă dacă o piesă poate fi realizată în mod repetat în interiorul unei ferestre de proces stabile. Design pentru fiabilitate se întreabă dacă continuă să funcționeze pe parcursul vieții pe care și-o asumă clientul. Pe părțile ștampilate, ambele răspunsuri sunt scrise pe același desen, în aceleași trei numere.
Concluzie de lucru: tratați marjele de fiabilitate și marjele de producție ca un articol de revizuire, nu două. Geometria îndoirii, stiva de toleranță și starea materialului conduc ambele proprietăți, iar o modificare a uneia o mișcă pe cealaltă. Așează-le înainte ca matrița să fie tăiată și programul le primește pe ambele gratuit. Decontați-le ulterior și instrumentul este plătit de două ori.
Unde DFM și DFR împărtășesc aceleași pârghii
Patru variabile decid rezultatele cele mai multe părți ștampilate. Niciuna dintre ele nu este idei noi; ceea ce eșuează în practică este secvențierea, deoarece comentariile de instrumente și comentariile de fiabilitate aterizează pe desen în momente diferite.
Geometrie de formare
O rază interioară sub 1x grosimea foii concentrează presiunea asupra fibrei exterioare; sub 0,5x este o fisură care așteaptă primul ciclu de oboseală. Pentru tipurile microaliate, mențineți 1,5x grosimea sau forma și eliberați tensiunile. Păstrați distanța dintre orificiu și îndoire la 2t R, astfel încât gaura să nu se întindă într-un oval care nu reușește ulterior o fixare prin presare.
Stivă de toleranță
Plus sau minus 0,05 mm pe o caracteristică la 300 mm de la origine, în interiorul unei matrițe progresive cu patru stații, este o promisiune pe care procesul nu o poate respecta. Stivuiți toleranța cu uzura sculei, împrăștierea grosimii bobinei și deformarea presei incluse, apoi testați dacă ansamblul funcționează încă în cel mai rău caz. Dacă nu, reparația aparține interfeței, nu într-o imprimare mai strictă.
Stare materiala
O diferență de randament de 40 MPa între bobine modifică elasticitatea, ceea ce modifică unghiul final, ceea ce modifică tensiunea de contact la îmbinare. Specificați gradul și starea de livrare, solicitați certificate EN 10204 3.1 și mențineți direcția granulelor consecventă între prototip și serie, astfel încât testul de fiabilitate să valideze piesa pe care o veți livra efectiv.
Capacitate de proces
O caracteristică care rulează la Ppk 1.0 pune aproximativ o parte din 300 de limite exterioare. Pe un suport construit la 200.000 de unități pe an, aceasta este o cifră de fiabilitate, nu o cifră de calitate. Setați Ppk 1,67 la PPAP și proiectați caracteristica astfel încât matrița să o țină în continuare după 200.000 de lovituri de uzură.
Conceptul matriței în sine este o decizie de fiabilitate. O unealtă progresivă transportă banda prin fiecare stație într-o singură mișcare, ceea ce elimină variația de re-prindere, dar elimină opțiunea de a corecta o stație mai târziu, fără a atinge întreaga linie. Sculele de transfer împrăștie stațiile peste prese, făcând reglarea individuală mai ușoară cu prețul unei manipulări mai mari. Revizuirea ștanțare progresivă versus transfer de obicei stabilește devreme care toleranțe sunt realiste înainte de alegerea unei singure dimensiuni.
 Matrice de ștanțare progresivă pentru carcasele motoarelor auto Matrice continue personalizate pentru carcasele motoarelor auto de mare volum și piese mici, construite pentru precizie, rezistență la uzură și producție de masă care poate fi întreținută. Vizualizare produs →
Comparație DFM și DFR: ținte diferite, dovezi comune
Menținerea celor două coloane separate este utilă chiar și în cadrul unei revizuiri comune, deoarece acestea optimizează lucruri diferite și consumă date diferite.
Tabelul 1: Cele două discipline se citesc ca coloane separate pe un formular de revizuire, dar converg către aceleași caracteristici critice.
Curba costurilor cu care nimeni nu se ceartă până când sculele există
Costul relativ al corectării unui singur defect al piesei ștanțate crește brusc, iar pasul cel mai ascuțit nu este cel pentru care planifică majoritatea echipelor.
Concept 1x
Înghețarea designului de 8x
Die build 45x
PPAP 120x
Câmp 400x
Saltul de cinci ori între înghețarea designului și construirea matriței este cel care contează, deoarece este ultimul punct în care geometria se poate mișca fără a atinge oțelul. Compensarea elastică, addendum și modificările liniilor de tăiere sunt ieftine pe un ecran și costisitoare într-o presă: un bloc de matriță re-tăiat înseamnă săptămâni de timp de presare, un nou program de încercare și revalidarea fiecărei caracteristici care s-a mutat. O marjă de fiabilitate care ajunge la PPAP este, prin urmare, un cost de producție la fel de mult ca unul de inginerie.
Unde se concentrează munca de fiabilitate a piesei ștampilate
Alocarea de mai jos este o imagine de planificare a modului în care conținutul cu piese ștampilate se împarte de obicei pe piețele finale, folosită pentru a mări capacitatea de revizuire, mai degrabă decât pentru a descrie cota de piață măsurată.
Conținutul structural al autovehiculelor și al vehiculelor electrice, al bateriei și al barelor colectoare la aproximativ 46 la sută poartă cea mai grea sarcină dublă, deoarece cerințele de accidentare, etanșare și electrice stau toate pe aceeași parte.
- 46% Caroseria auto și EV, baterie, bară
- 24% Electronice de larg consum și carcase pentru aparate
- 18% Echipamente industriale, cum ar fi servomotor și compresoare
- 12% Piese pentru vehicule cu două roți și camioane grele
Plăcile de acoperire a bateriei și barele de cupru sunt cel mai clar caz. Cerința de fiabilitate este etanșarea, rezistența de contact stabilă și ciclul termic fără fisurare; cerința de fabricabilitate este adâncimea de tragere, forța suportului semifabricat și controlul înapoi. Cei doi trag în direcții opuse, iar piesa devine ieftină doar atunci când ambele sunt rezolvate în aceeași iterație și nu în succesiune.
 Piese de ștanțare a capacului bateriei de precizie Capace de carcasă pentru baterii ștanțate personalizat din oțel, aluminiu sau oțel inoxidabil, cu toleranțe strânse și opțiuni pentru găuri, flanșe și îndoire. Vizualizare produs →
O secvență de revizuire care supraviețuiește contactului cu producția
Secvența contează mai mult decât minuțiozitatea. Acești cinci pași funcționează în ordinea dată și sunt greu de adaptat ulterior.
Pasul 1 - Definiți eșecul
Scrieți definiția defecțiunii înainte de orice toleranță: sarcină, număr de cicluri, mediu, rata de scurgere acceptabilă sau devierea rezistenței. Fiabilitatea nu poate fi revizuită în funcție de un criteriu nedefinit.
Pasul 2 - Hartă fereastra
Potriviți piesa cu tipul matriței, apăsați tonaj și lățimea bobinei efectiv disponibile, apoi semnalați fiecare caracteristică care se află în afara unei ferestre deja dovedite în matriță de ștanțare și producție de piese de ștanțare .
Pasul 3 - Stivuiți realist
Construiți stivuirea cu permisiunea de uzură și împrăștierea materialului incluse, nu cu valori nominale. Apoi confirmați că ansamblul funcționează în continuare în cel mai rău caz, mai degrabă decât în cazul nominal.
Pasul 4 - Verificați încrucișați ambele liste
Testați fiecare articol de fiabilitate în raport cu o limită de fabricabilitate: raza de îndoire față de durata de viață la oboseală, acoperire împotriva rezistenței la contact, calitatea marginii tăiate împotriva inițierii fisurilor.
Pasul 5 - Închideți cu un plan de control
Legați intervalele de întreținere a matriței la numărul de curse, monitorizați capacitatea caracteristicilor critice și verificați din nou ambele proprietăți după orice modificare de inginerie.
Automatizarea schimbă această imagine într-un mod specific. Transferul robotizat și comenzile integrate ale liniilor reduc daunele de manipulare între stații, ceea ce ajută la fiabilitate, dar adaugă repetabilitatea clemei și fiabilitatea senzorului ca noi variabile pe care nici un desen nu le surprinde.
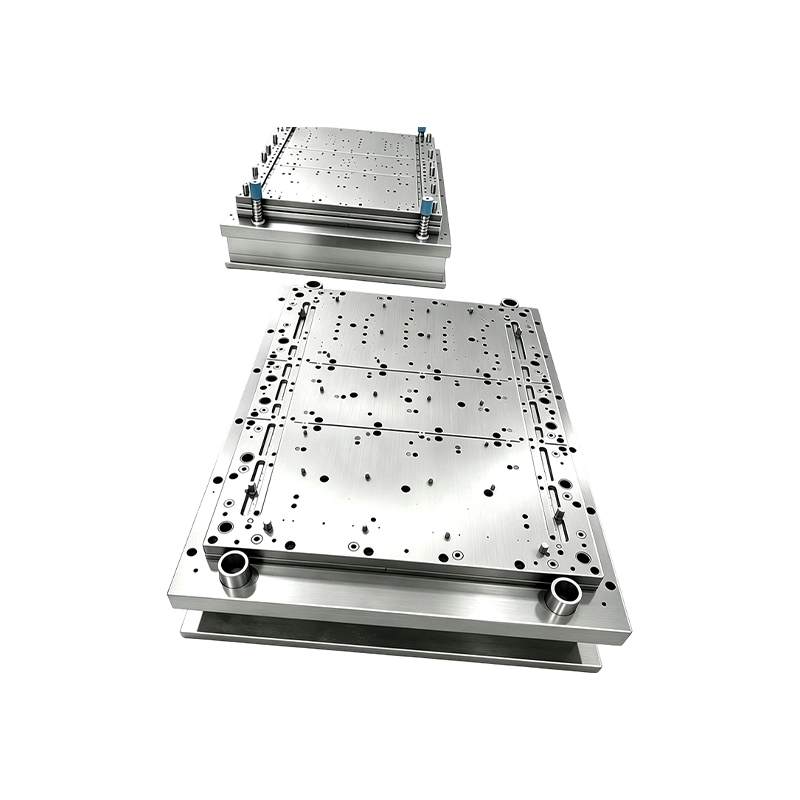 Echipamente de automatizare pentru ștanțare personalizată și proiecte la cheie Echipamente de automatizare de ștanțare personalizate oferite ca proiecte la cheie, cu echipamente de producție aferente configurate la nevoile clienților pentru operațiuni de ștanțare rentabile. Vizualizare produs →
Întreținere, documentare și conformitate
Marjele supraviețuiesc doar dacă documentele le protejează după începerea producției în serie.
- Păstrați planul de control și revizuirea procesului FMEA blocat la revizuirea desenului; orice reparație a matriței care modifică forma declanșează o re-PPAP și o notificare de modificare a clientului.
- Stabiliți în mod explicit ținte de capacitate: Ppk 1,67 la PPAP pentru caracteristicile critice, 1,33 în producția de serie, cu repetabilitate sub 10% pentru aceleași caracteristici.
- Acordați orele de coroziune conform ASTM B117 înainte de a cota, deoarece traseul de finisare poate forța modificări de geometrie care nu au fost niciodată evaluate.
- Înregistrați numerele de căldură ale materialului față de bobine și păstrați mostrele de lot, susținute de certificatele EN 10204 3.1.
- Programați întreținerea matriței în curse mai degrabă decât în zile calendaristice și proiectați alocația de uzură în poansonuri și blocuri matrițe, astfel încât prima reparație să nu schimbe valoarea nominală.
- Gestionați conformitatea pieței separat de inginerie: declarații RoHS și REACH pentru ștanțare electronică, rapoarte dimensionale pentru automobile și un proces de abatere documentat, astfel încât o concesiune temporară să nu devină niciodată desenul permanent.
Fiabilitatea și fabricabilitatea nu sunt două proiecte care rulează în paralel. Sunt un set de decizii de margine exprimate în raze de îndoire, stive de toleranță și condiții de material și sunt cele mai ieftine în momentul în care desenul este încă moale. O parte care nu poate fi formată fiabil nu va fi de încredere nici în domeniu; pur și simplu va eșua mai târziu, la un preț mai mare.
Postarea anterioară
Nici un articol anterior
Postarea următoare
Proiectare pentru exemple de fabricabilitate care schimbă cotațiile de ștanțare a metalului
Al nostru Produse.
Începeți-vă afacerea cu un producător OEM chiar aici!

Oferiți clienților globali soluții complete la cheie
prin
inovație!
LINKURI RAPIDE
INFORMAȚII DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Drepturi de autor © Suzhou Shuangqisi Mold Equipment Co., Ltd. Toate drepturile rezervate. matriță de ștanțare personalizată Producători de matrițe de ștanțare metalice
