-
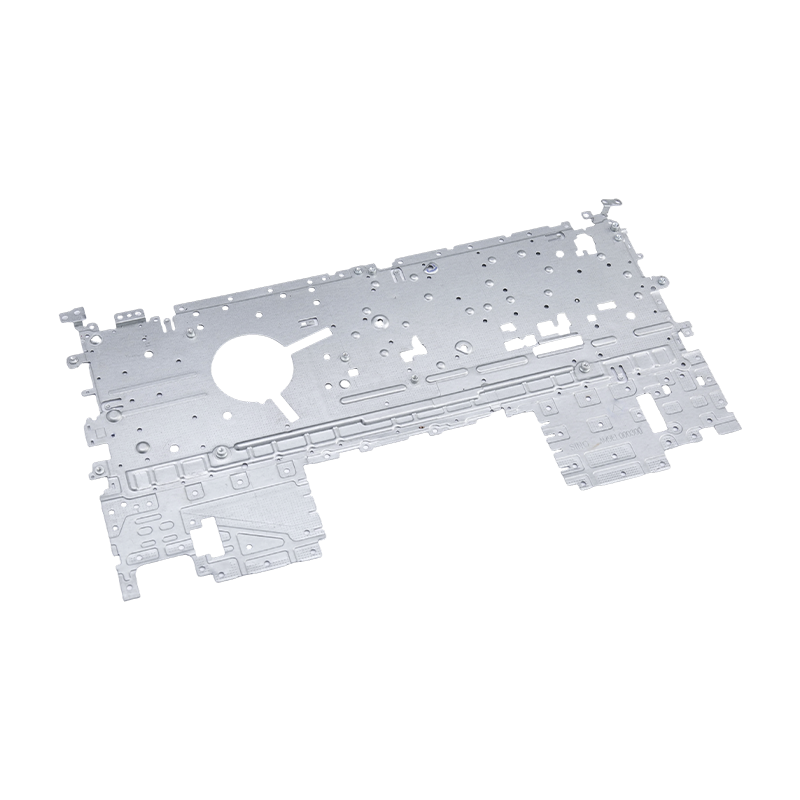
Piese de ștanțare pentru laptop
Piesele noastre de ștanțare pentru laptop sunt ...
-
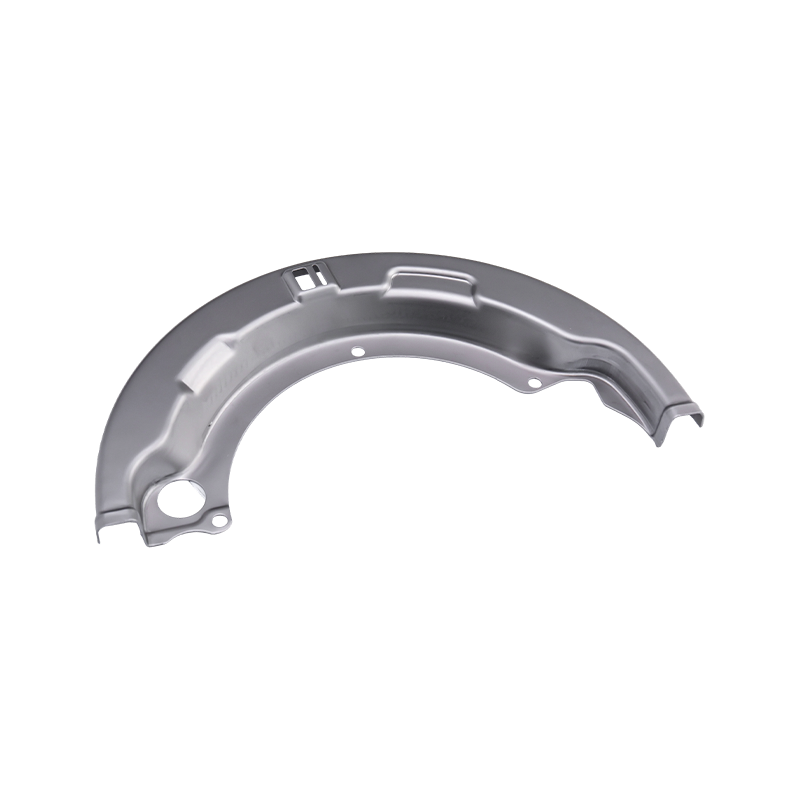
Piese de ștanțare pentru camioane grele
Piesele noastre de ștanțare pentru camioane gre...
-
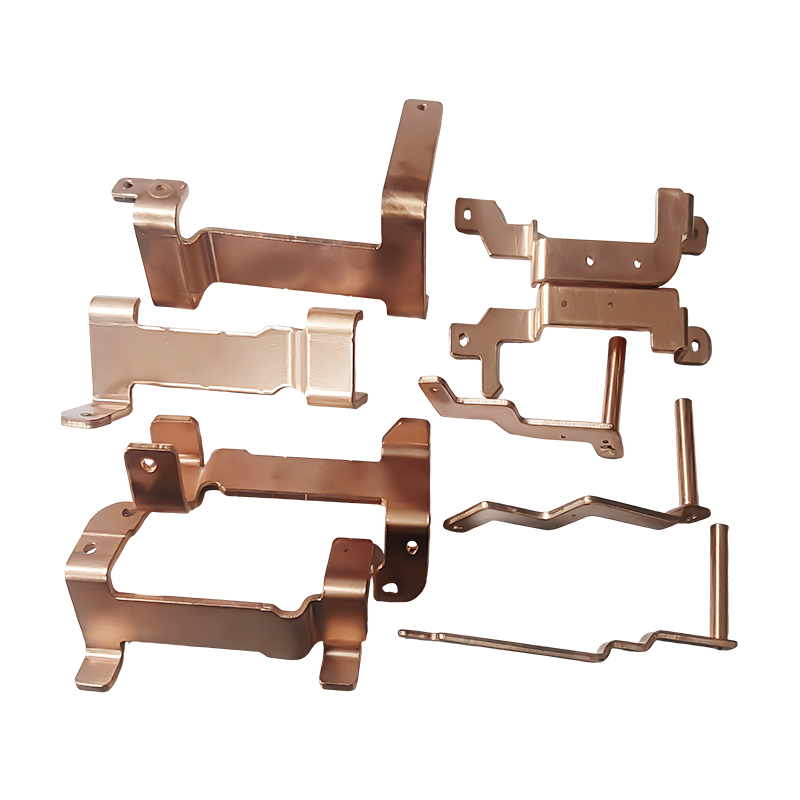
Piese de ștanțare a barelor colectoare din cupru pentru vehicule cu energie nouă
Piesele de ștanțare a barelor colectoare din cu...
-
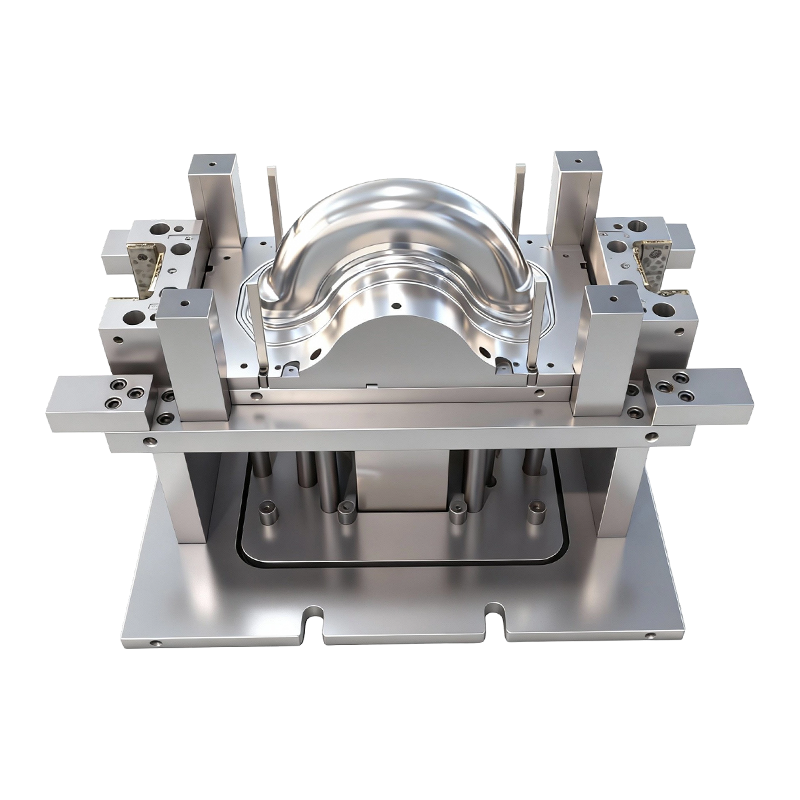
Matriță de ambutisare adâncă pentru roțile din față și din spate ale vehiculelor electrice cu două roți
Această matriță de ambutisare adâncă pentru roț...
-
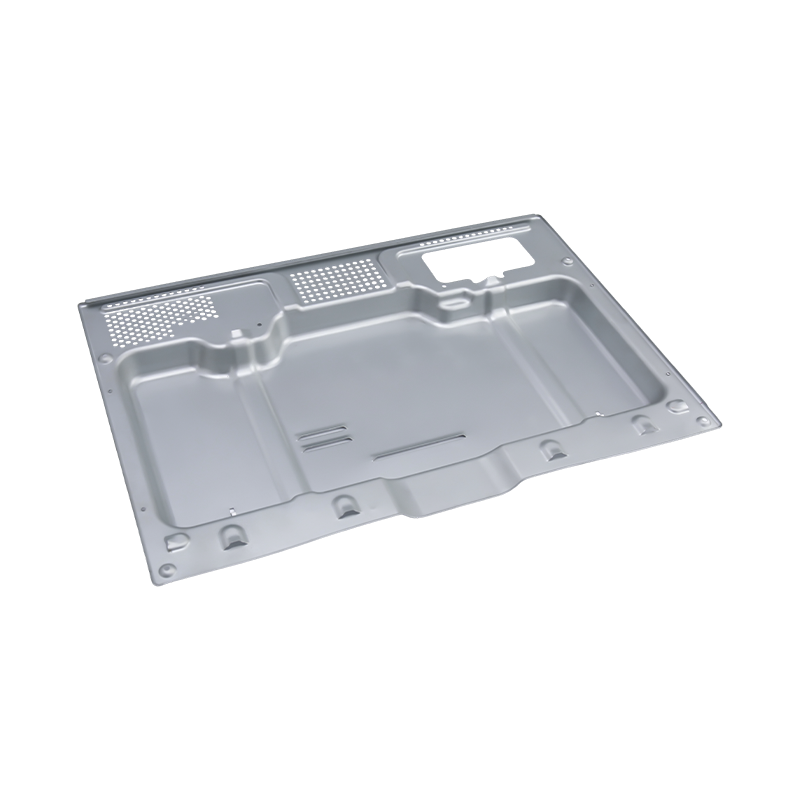
Piese de ștanțare a cuptorului de ultimă generație
Piesele noastre de ștanțare pentru cuptoare de ...
-
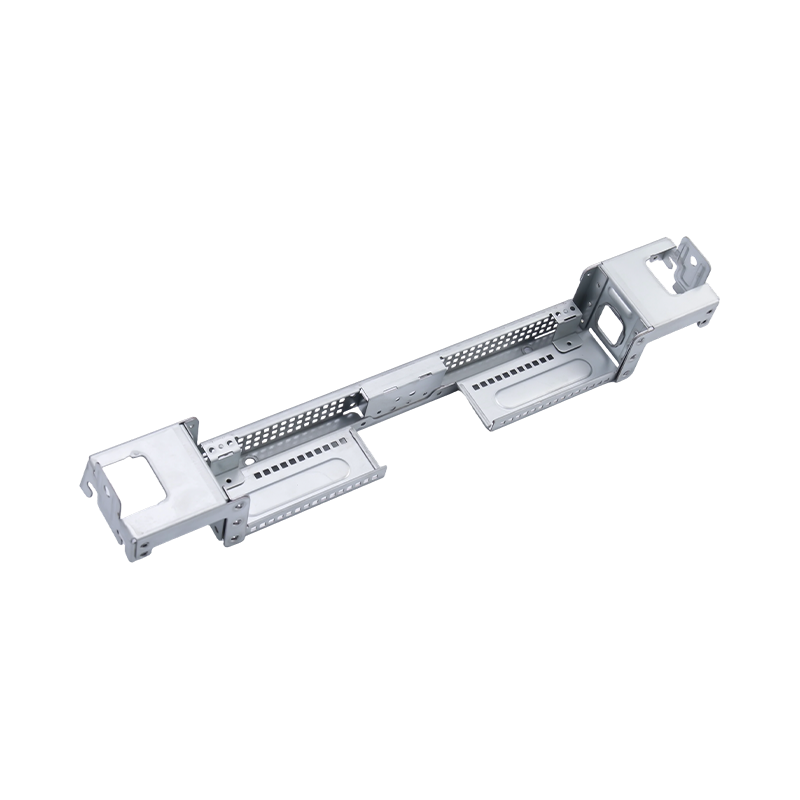
Piese de ștanțare de computer mari de înaltă calitate
Piesele noastre de ștanțare mari pentru compute...

Știri din industrie
Acasă / Știri / Știri din industrie / Proiectare pentru exemple de fabricabilitate care schimbă cotațiile de ștanțare a metalului
Proiectare pentru exemple de fabricabilitate care schimbă cotațiile de ștanțare a metalului
2026-10-23
Cel mai scurt raspuns: Un exemplu de design pentru fabricabilitate este valoros doar atunci când modifică o ofertă, un concept de matriță, o etapă de inspecție sau un risc de lansare. Cele mai utile exemple nu sunt sfaturile generice „simplificați partea”; sunt modificări specifice ale desenului care elimină o operațiune, lărgește o fereastră de proces sau împiedică o serie de părți proaste.
Pentru un cumpărător de ștanțare a metalelor, asta înseamnă să priviți dincolo de schița finită și să întrebați ce vor face matrița, aspectul benzilor, stiva de toleranță și planul de inspecție în producție. O piesă poate arăta curată pe un ecran CAD și poate crea costuri ascunse prin bucle de probă, operații secundare sau măsurare 100%.
Imaginează-ți o revizuire a programului în care trei furnizori oferă același suport de oțel de 1,2 mm. Un citat este cu 18% mai mic, dar desenul are o gaură la doar 3 mm de o linie de îndoire și denumește o coaxialitate de ±0,05 mm pe o caracteristică care nu are nevoie de ea. Cotația mică poate fi reală sau poate fi o buclă de probă fără preț. Exemplele DFM de mai jos sunt genul de detalii care separă o cotație competitivă de o lansare costisitoare.
Proiectați pentru exemple de fabricabilitate care modifică oferta
Exemplele care contează sunt de obicei mici, locale și măsurabile. Ele apar în unghiuri de deschidere, aspectul benzilor, relieful de îndoire, schemele de referință, direcția granulației materialului și metodele de îmbinare. Fiecare ar trebui să fie legat de o consecință a procesului: mai puține resturi, mai puține stații, o fereastră de formare mai largă sau o inspecție mai simplă.
1. Unghiul de pescaj pe o roată trasă adânc
Un curent de 2° până la 5° pe latură este un punct de plecare obișnuit pentru pereții adânci, dar adevărata problemă este unde peretele este cu adevărat vertical. O secțiune verticală poate crește frecarea, uzura și subțierea. Adăugarea de tiraj sau o ușoară conicitate adesea nu costă nimic din punct de vedere al funcției și reduce cantitatea de presare și timpul de lustruire.
2. Dispunerea benzii în matrițe progresive
În ștanțare progresivă și transfer , o modificare de 3 mm a lățimii suportului poate transforma o matriță cu cinci stații într-o matriță cu șase stații. O revizuire DFM verifică găurile pilot, căderea deșeurilor și dacă o caracteristică poate fi formată înainte de tăierea finală. Modificarea desenului poate fi minoră; consecința instrumentarului nu este.
3. Distanța orificiu-îndoire și relief de îndoire
O gaură plasată prea aproape de o linie de îndoire se distorsionează, iar poansonul se poate rupe în timpul formării. Un punct de plecare obișnuit este de cel puțin 2× grosimea materialului de la linia de îndoire, dar cea mai bună soluție este adesea o crestătură de relief sau o gaură mutată. Acesta este unul dintre cele mai simple exemple DFM, deoarece elimină un mod de defect înainte ca matrița să fie tăiată.
4. Stiva de toleranțe pe carcasa motorului
O indicație de coaxialitate strânsă poate fi o cerință de produs sau un obicei copiat dintr-un desen mai vechi. Pe o carcasă a motorului, o caracteristică pilot și o schemă de date clară pot proteja ansamblul fără a forța măsurarea 100%. Întrebarea DFM nu este „poți ține ±0,05 mm?” dar „ce caracteristică are de fapt nevoie de ea și cum o veți verifica?”
5. Raza de curbură a barei colectoare de cupru
O bară de cupru de 1,2 mm cu o curbă interioară R12 se poate crăpa sau se poate retrage în funcție de direcția granulelor. Deschiderea razei, rotirea piesei imbricate sau adăugarea unei verificări de formare poate reduce resturile. Economisirea de material este vizibilă, dar câștigul mai mare este adesea un unghi de îndoire stabil care evită relucrarea în etapa de asamblare a acumulatorului.
6. Autonituire într-un șasiu electronic mare
Un șasiu mare de computer cu mai multe suporturi mici poate fi proiectat pentru nituirea în matriță sau o funcție de fixare rapidă în loc de fixarea manuală cu șuruburi. Asta schimbă forța de muncă, WIP și riscul de evadare de calitate. Dacă volumul este suficient de mare, investiția în scule devine mai ușor de justificat; dacă nu, un dispozitiv mai simplu poate fi răspunsul mai bun.
Aceste exemple se potrivesc cu familiile de piese reale: lucrări progresive și profunde pentru automobile, carcase pentru baterii EV și șasiu electronic mare. O evaluare a furnizorului ar trebui să solicite conceptul matriței, aspectul benzilor și planul de inspecție în spatele fiecărui exemplu - nu doar o fotografie de catalog.
 Forme de ștanțare progresivă pentru carcasele motoarelor auto Matriță de ștanțare de precizie de mare volum pentru carcase de motoare și piese auto mici, potrivită pentru a revizui conceptul matriței, aspectul benzilor și planificarea inspecției. Vizualizare produs →
 Capace de baterii cu ștampilere cu precizie pentru carcasele EV și industriale Piese de acoperire a bateriei din oțel, aluminiu sau inoxidabil laminate la rece, cu finisaje fără bavuri și personalizare, relevante pentru exemplele de carcase pentru baterii EV și planurile de inspecție ale furnizorilor. Vizualizare produs →
 Piese mari de ștanțare de precizie pentru șasiu de server și computer industrial Componente de oțel sau aluminiu de înaltă rezistență pentru șasiu de server și cadre mainframe, cu planeitate și inspecție a marginilor potrivite pentru revizuirile mari ale șasiului electronic. Vizualizare produs →
Cele patru pârghii de producție din spatele acestor exemple
DFM nu este o singură listă de verificare. Este un set de compromisuri între proces, material, toleranță și automatizare. Cele mai puternice exemple arată ce pârghie a fost mutată și ce a schimbat în aval.
Selectarea procesului înainte de geometrie
La 30.000 de părți pe an, un zar progresiv poate să nu se plătească înapoi; la 300.000, transferul manual poate fi alegerea costisitoare. DFM începe prin a defini volumul, materialul și schimbarea așteptată înainte de a dezbate o caracteristică de 1 mm.
Utilizarea materialului
O economie de material de 5–15% depășește adesea un mic câștig al timpului de ciclu la piesele ștanțate cu volum mare. Imbricarea, rotația și designul scheletului vechi sunt exemple DFM care apar pe foaia de cotație, nu pe desenul piesei.
Alocarea tolerantei
Separați cerințele funcționale de capacitatea procesului. Dacă o caracteristică necesită un proces capabil, matrița, ecartamentul și schema de date trebuie să fie planificate pentru aceasta. Strângerea fiecărei indicații „pentru orice eventualitate” nu este DFM; este cost transferat.
Automatizare și îmbinare
În-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Comparație înainte și după: ce ar trebui să cuantifice o evaluare DFM
O analiză utilă DFM transformă fiecare sugestie într-o comparație. Tabelul de mai jos este un format de planificare ilustrativ, nu o cotație. Valorile reale depind de calitatea materialului, tonajul presei, volumul anual și standardele de scule ale furnizorului.
Alegerea designului
Risc pe măsură ce este tras
Schimbare practică DFM
Citat sau efect de lansare
Orificiu de 4,5 mm la 3 mm dintr-un cot
Distorsiunea orificiilor; ruperea pumnului
Treceți la 7 mm de la îndoire și adăugați crestătură de relief
Mai puține bucle de încercare; risc redus de reparare
Dispoziție cu șase stații cu introducere manuală a piuliței
Echilibru de linie și evadare de calitate
Întegrate self-riveting or in-die tapping with sensor check
Reducerea forței de muncă și WIP; costul sculei mai mare
Cot interior R12 pe bară de cupru de 1,2 mm
Crăpare și înapoi
Deschideți la R15, orientați boabele de-a lungul curbei, adăugați verificarea razei
Mai puține resturi; formare mai stabilă
±0,05 mm coaxialitate pe carcasa motorului
100% măsurare blocaj
Definiți schema de date și caracteristica pilot; relaxați înștiințările nefuncționale
Timp de inspecție mai mic; PPAP mai clar
Suprafață vizibilă acoperită cu pulbere cu semne de sudură
Reprelucrari și respingeri cosmetice
Mutați sudura în partea ascunsă sau adăugați marginea falsă
Mai puține retușuri; randament mai bun la prima trecere
Comparație ilustrativă pentru planificarea revizuirii, nu o cotație; valorile reale depind de material, presă și volum.
Costul ascuns se află în ipoteze, nu în tonaj de presă
Când o piesă ștanțată își pierde ținta de cost, tonajul presei este rareori surpriza. Varianta mai mare provine de obicei din stiva de toleranțe, aspectul benzilor, permisiunea de deșeuri, operațiunile secundare și planificarea inspecției. Acestea sunt ipotezele care merită o linie în recenzie.
Stivă de toleranță
82
Dispunerea benzii
68
Alocație pentru resturi
54
Operații secundare
47
Înspection planning
31
Valorile barelor de mai sus sunt un indice de influență relativ pentru planificarea revizuirii timpurii, nu date măsurate din fabrică. Ideea este direcțională: dacă stiva de toleranțe și aspectul benzii nu sunt rezolvate înainte de lansarea matriței, munca ulterioară de „reducere a costurilor” este de obicei mai costisitoare decât o schimbare a desenului. Este mai ușor de comparat un furnizor care își poate arăta logica benzii și a datelor în faza de cotație decât unul care trimite doar un preț.
În cazul în care exemplele se grupează pe familii de părți
Prioritățile DFM se schimbă în funcție de familia de produse. În domeniul auto și EV, întrebările dominante sunt formarea ferestrelor, calitatea materialului și repetabilitatea dimensională. În electronice și aparate, suprafețele vizibile, toleranțele pentru caracteristici mici și potrivirea de asamblare domină adesea. În echipamentele industriale, rigiditatea carcasei, vibrațiile și accesul la service pot conta mai mult decât clasa cosmetică.
Ștampilare auto și EV: 52%
Electronice și electrocasnice: 28%
Îndustrial equipment: 20%
Placinta este o combinație ilustrativă de recenzii bazată pe familiile de piese descrise în catalogul unui furnizor de ștanțare - piese pentru automobile și vehicule electrice, piese electronice și de aparate și echipamente industriale. Nu sunt date privind cota de piață. Utilizarea practică este de a decide care listă de verificare DFM ar trebui să conducă revizuirea: formabilitatea și durata de viață a sculei pentru automobile sau aspectul, precizia caracteristicilor mici și logica de asamblare pentru electronice.
O secvență practică de revizuire și testul ROI
O revizuire DFM funcționează cel mai bine ca o secvență, nu o singură întâlnire. Scopul este de a retrage necunoscutele scumpe înainte de lansarea matriței și apoi de a menține ipotezele sub controlul schimbării.
1
Definiți volumul anual, gradul de material și cerințele funcționale adevărate. Volumul decide dacă progresiv, transfer sau un proces mai simplu este credibil.
2
Revizuiți banda sau aspectul gol înainte de formarea detaliată. Verificați puterea purtătorului, strategia pilot, îndepărtarea deșeurilor și numărul de stații.
3
Provocați stiva de toleranțe și schema de date. Păstrați indicațiile care protejează potrivirea și funcționarea; eliminați-le pe cele care doar adaugă calibrare.
4
Construiți un prototip sau un eșantion primar care testează caracteristicile riscante, nu doar schița simplă. Măsurați interfețele de îndoire, gaură și asamblare.
5
Verificați interfețele de automatizare: accesul la senzori, îndepărtarea melcilor, spațiul de întreținere a sculelor și încărcarea operatorului. Economiile de automatizare dispar dacă matrița nu poate fi întreținută.
6
Înghețați ipotezele aprobate și controlați modificările ulterioare. O reparație a matriței sau o ajustare a marginii de tăiere poate redeschide o problemă de toleranță care a fost deja închisă.
Pentru rentabilitatea investiției, comparați modificarea designului cu costul pe care îl evită, nu doar cu prețul piesei. Exemplu: o revizuire a desenului și aspectului de 1.200 USD evită o reluare a matriței de 8.000 USD și două săptămâni de probă. Aceasta este o rentabilitate de 6,7 ori înainte de economiile de resturi și este mai ușor de apărat decât o afirmație vagă despre „calitate mai bună”. Dacă modificarea designului costă mai mult decât economiile preconizate de scule sau lansare, nu este un câștig DFM pentru volumul respectiv - este o decizie diferită de produs.
Note de întreținere, validare și conformitate care protejează economiile
Economiile DFM pot fi pierdute după lansare dacă întreținerea și validarea sunt tratate ca documente. O analiză utilă a furnizorului conectează modificarea desenului cu planul de control, programul de întreținere a matriței și procesul de control al schimbării.
- Planificați întreținerea matrițelor în jurul caracteristicilor care conduc la calitate: razele de formare, marginile de tăiere, piloții și suprafețele cu came. O acoperire sau o inserție poate proteja o zonă cu uzură mare, dar ar trebui să fie aleasă pentru material și volum, nu ca o actualizare implicită.
- Pentru programele auto și EV, conectați ieșirile DFM la PPAP, ISIR, planuri de control, MSA și studii de capacitate, acolo unde este cazul. O modificare a toleranței care nu este reflectată în planul de gabarit reprezintă un risc de lansare, nu o economisire.
- Pentru electronice și aparate, confirmați certificatele de material, așteptările privind finisarea suprafeței și cerințele aplicabile RoHS sau REACH. Acceptarea cosmetică ar trebui definită cu un eșantion limită sau un standard măsurabil.
- Păstrați controlul schimbărilor strâns. O reparație a matriței poate deplasa o margine de tăiere sau poate schimba poziția de pre-pierce; dacă modificarea nu este revizuită în raport cu ipotezele DFM inițiale, același defect poate reveni într-o formă diferită.
Cele mai credibile exemple DFM sunt, prin urmare, urmăribile: o revizuire a desenului, o modificare a aspectului benzii, o decizie de toleranță, o modificare a gabaritului și o notă de întreținere. Această trasabilitate este ceea ce face o cotație comparabilă și o lansare mai ușor de controlat.
Partea practică este simplă: cere exemple de DFM care arată o consecință înainte și după. Un furnizor care poate explica de ce s-a mutat o gaură, de ce a fost îndepărtată o stație sau de ce a fost relaxată o toleranță este de obicei mai bine pregătit pentru a cita piesa pe care o poate produce efectiv. Exemplele nu trebuie să fie dramatice; ele trebuie să fie specifice, măsurabile și legate de planul de scule și de inspecție.
Postarea anterioară
Design pentru fiabilitate și fabricabilitate: marje care supraviețuiesc producției
Postarea următoare
Piese cu ștanțare din metal personalizate pentru industria petrolului: materiale și aprovizionare
Al nostru Produse.
Începeți-vă afacerea cu un producător OEM chiar aici!

Oferiți clienților globali soluții complete la cheie
prin
inovație!
LINKURI RAPIDE
INFORMAȚII DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Drepturi de autor © Suzhou Shuangqisi Mold Equipment Co., Ltd. Toate drepturile rezervate. matriță de ștanțare personalizată Producători de matrițe de ștanțare metalice
