-
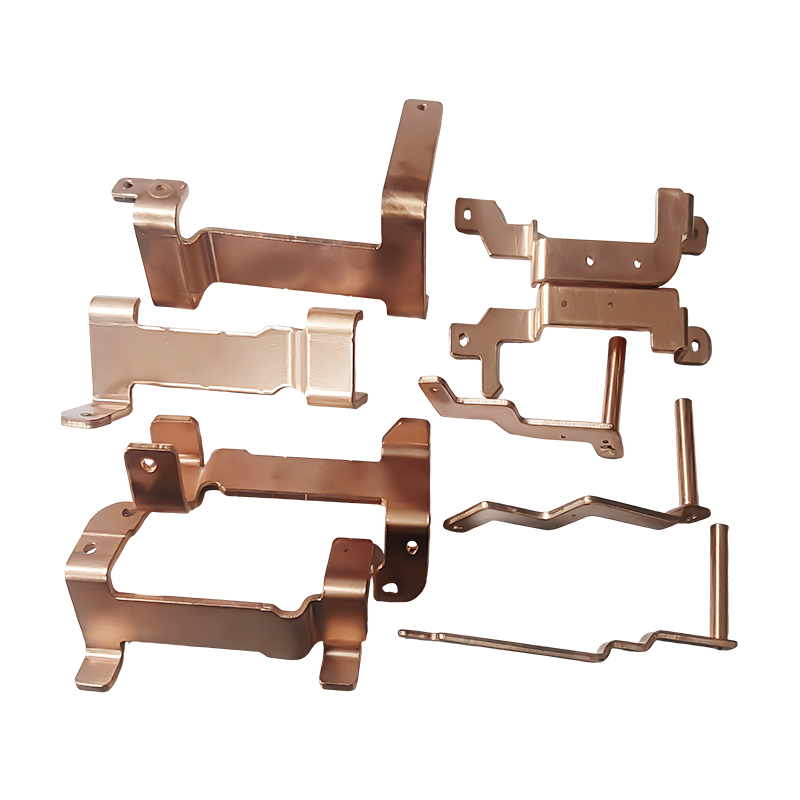
Piese de ștanțare a barelor colectoare din cupru pentru vehicule cu energie nouă
Piesele de ștanțare a barelor colectoare din cu...
-
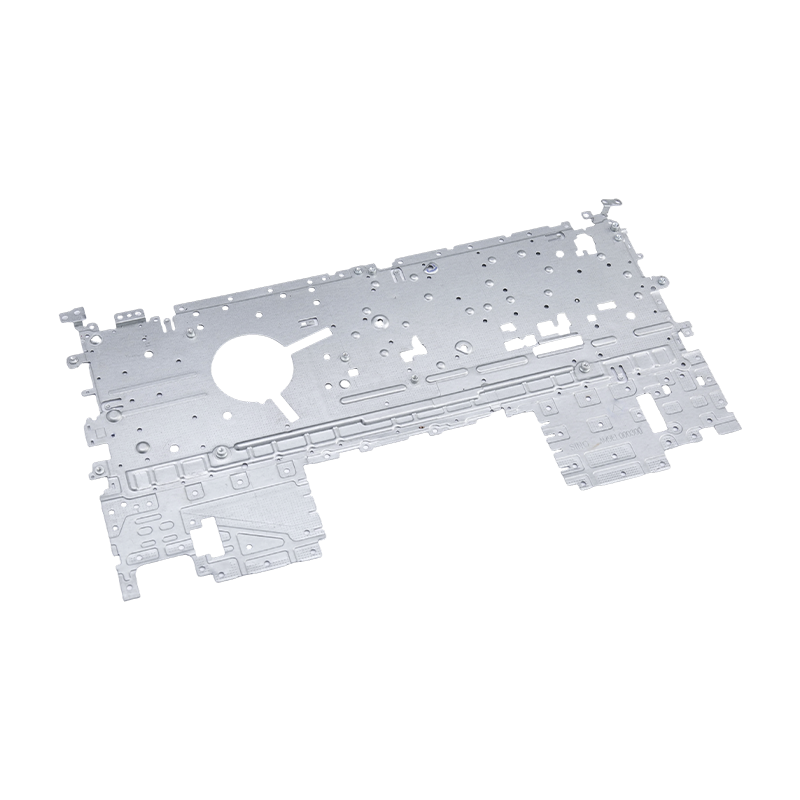
Piese de ștanțare pentru laptop
Piesele noastre de ștanțare pentru laptop sunt ...
-
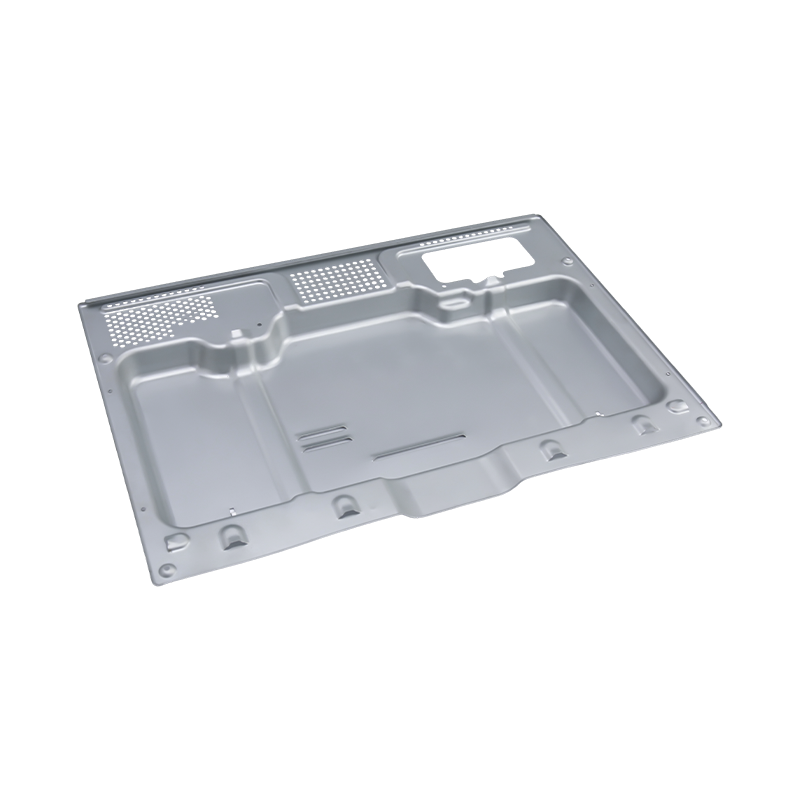
Piese de ștanțare a cuptorului de ultimă generație
Piesele noastre de ștanțare pentru cuptoare de ...
-
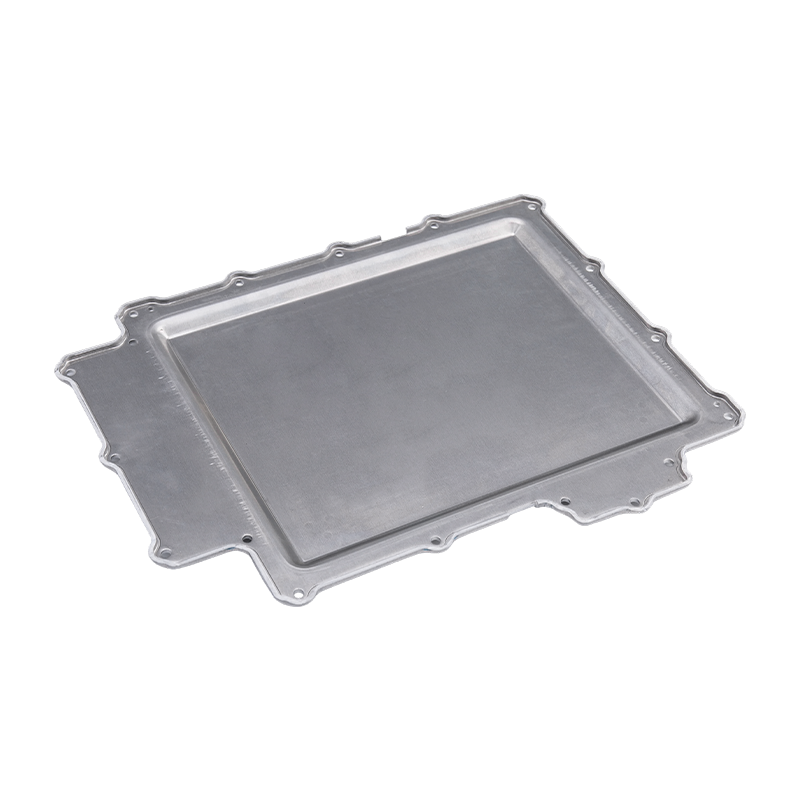
Piese de ștanțare a capacului bateriei
Piesele noastre de ștanțare a capacului baterie...
-
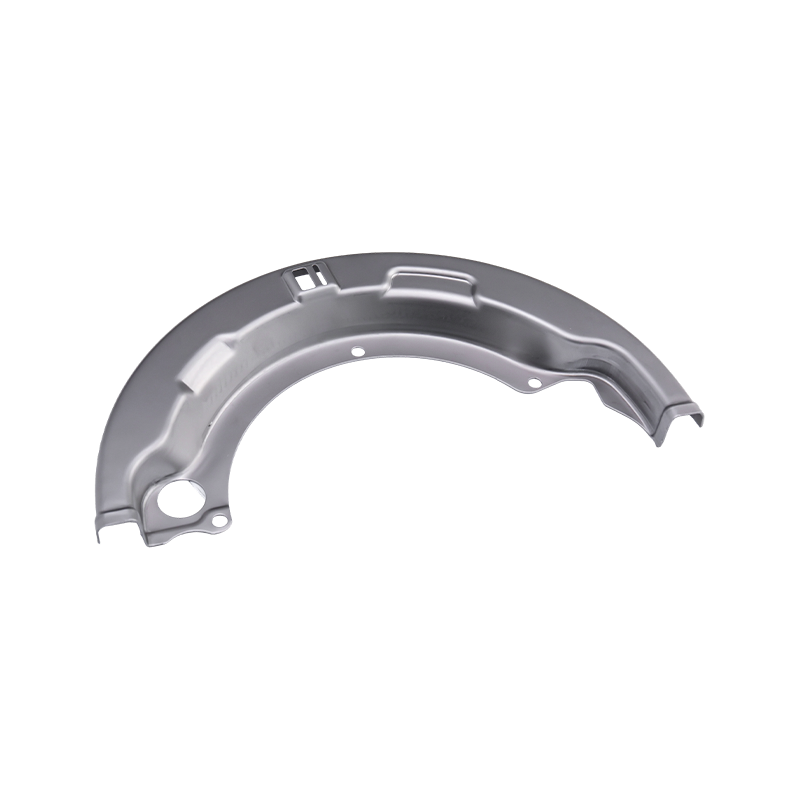
Piese de ștanțare pentru camioane grele
Piesele noastre de ștanțare pentru camioane gre...
-
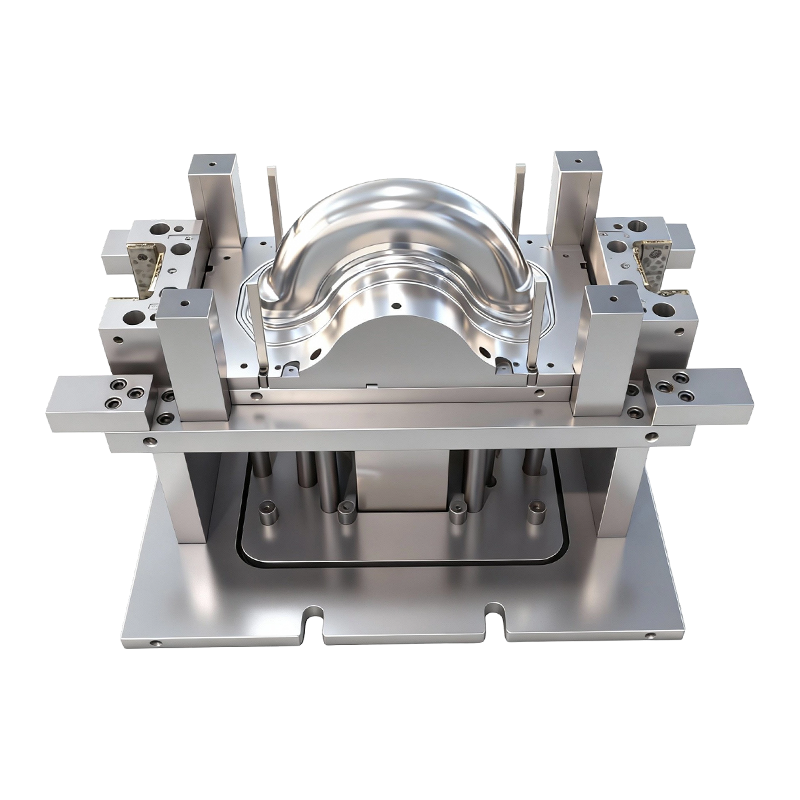
Matriță de ambutisare adâncă pentru roțile din față și din spate ale vehiculelor electrice cu două roți
Această matriță de ambutisare adâncă pentru roț...

Știri din industrie
Acasă / Știri / Știri din industrie / Piese cu ștanțare din metal personalizate pentru industria petrolului: materiale și aprovizionare
Piese cu ștanțare din metal personalizate pentru industria petrolului: materiale și aprovizionare
2026-10-20
Un capac de capăt al rezervorului de combustibil care plânge la un colector terminal rareori eșuează, deoarece presa a funcționat prea încet. Eșuează deoarece desenul a permis 0,2 mm de planeitate pe o suprafață a garniturii de 180 mm sau pentru că a fost specificat 304 pentru o zonă de spălare bogată în clorură. Cu piese de metal ștanțate la comandă pentru industria petrolieră, decizia de cumpărare este efectiv luată în trei locuri pe tipărit: înștiințarea materialului, blocul de toleranță și pachetul de certificat.
Regula care economisește cei mai mulți bani: alege aliajul din chimia fluidelor, apoi lasă blocul de toleranță să decidă procesul, nu invers.
- Tabla este de obicei 45 până la 60 la sută din prețul unitar al unei componente de petrol ștanțate la un ecartament de 1,0 până la 2,0 mm.
- O îmbunătățire a calității, de exemplu oțel carbon la 316L, dublează aproximativ cheltuirea materialului înainte de a se număra o singură cursă.
- Verificarea durității și trasabilitatea completă a numărului de căldură adaugă încă 8 până la 12 la sută, dar ele reprezintă diferența dintre o inspecție de recepție curată și un lot respins.
Diferența dintre un suport de 0,90 dolari și un dispozitiv de reținere a garniturii de 4,20 dolari nu este aproape niciodată viteza de presare. Mai jos este ceea ce determină de fapt această răspândire, cum se compară principalele aliaje pe criterii măsurabile și unde se află piesele ștanțate în interiorul echipamentelor petroliere din amonte și din aval.
Începeți cu fluidul, nu cu profilul piesei
Două suporturi identice pot solicita o metalurgie complet diferită, în funcție de ceea ce le atinge. O presiune parțială a H2S peste 0,05 psi pune aplicația în funcțiune conform NACE MR0175 / ISO 15156, care limitează duritatea la 22 HRC pentru calitățile de carbon și aliaje scăzute. Capcana pentru matrițe este de întărire prin lucru: o bandă de 316L formată pe o rază strânsă poate depăși local limitele de duritate pe care le-a îndeplinit confortabil bobina de intrare. Specificați bandă recoaptă și o rază minimă de îndoire de o grosime a materialului sau mai mult.
Serviciu acru
Duritate limitată la 22 HRC. Cale 316L recoapte sau calificate din aliaj scăzut, cu duritatea verificată pe căldură, mai degrabă decât pe desen.
Apă bogată în cloruri
Echivalentul rezistenței la pitting (PREN) contează mai mult decât numele clasei: 316L se află aproape de 24 până la 26, duplex 2205 aproape de 35 până la 40. Peste 60 C în apă produsă cu clorură grea, 316L este un risc.
Ciclul termic
De la -46 C la 150 C, fețele de etanșare se deplasează înainte ca piesa să cedeze. Controlul planeității și al bavurilor depășesc rezistența la tracțiune pe suporturile garniturii și plăcile de suport.
Limitele de greutate din partea superioară
Derapajele offshore împing spre 0,8 până la 1,2 mm inoxidabil de înaltă rezistență, ceea ce ridică elasticitatea și adesea necesită o a doua stație de formare.
Componentele pe partea de combustibil aduc din nou un set de constrângeri diferit: metalul trebuie să tolereze contactul cu hidrocarburile, deteriorarea acoperirii la marginile tăiate și o îmbinare de sudură sau sertizare care nu se va crăpa în timpul funcționării. Capacele de capăt pentru rezervoare și rezervoare sunt un exemplu tipic, în care consistența ecartamentului și calitatea marginilor decid dacă cusăturile etanșează la prima trecere.
 Piese de ștanțare la capătul rezervorului de gaz pentru ansambluri de rezervor de combustibil Capace din oțel sau aluminiu laminate la rece, formate pentru etanșarea rezervorului de combustibil, cu grosime uniformă și margini netede pentru a ajuta la prevenirea scurgerilor. Vizualizare produs →
Patru note, în comparație cu cifrele pe care cumpărătorii le cer de fapt
Majoritatea anchetelor de ștanțare a petrolului ajung la una dintre cele patru familii de materiale. Comparația de mai jos folosește o foaie de 1,0 până la 2,0 mm și o linie de bază din oțel carbon de 1,0 pentru costul materialului, astfel încât să poată fi introdus direct într-un model cu costuri.
Valori indicative pentru tabla de 1,0 până la 2,0 mm: orele de pulverizare cu sare se schimbă cu finisarea suprafeței, starea marginilor și pasivizarea, așa că tratați-le ca o ierarhizare mai degrabă decât o garanție.
Dacă un program are nevoie de o rezistență mai mare la același ecartament, conversația materialului schimbă și conversația cu scule, așa cum este descris în această notă despre modul în care oțelurile de înaltă rezistență schimbă ștanțarea . Aceeași mecanică se aplică consolelor și clemelor care conțin presiune, specificate pentru grade de randament mai mari.
Șase linii de specificații care mută costul unitar mai mult decât viteza de apăsare
Luați un parantez ștampilat citat la un indice de 100 și schimbați câte o linie pe desen. Modelul de mai jos se repetă în majoritatea întrebărilor privind petrolul pe care le examinăm și explică de ce doi furnizori pot fi distanțați cu 40 la sută pe o imprimare asemănătoare.
220
Upgrade 316L
135
Planeitate 0,05 mm
126
1.000 h pulverizare cu sare
118
Freză de 0,05 mm, fără debavurare op
112
Duritatea NACE per lot
108
EN 10204 3.1 trasabilitate
Indicele de cost relativ pentru o piesă ștanțată, linia de bază din oțel carbon stabilită la 100; amortizarea sculelor excluse deoarece depinde de volumul anual.
Trei lucruri la pachet contează pentru achiziții. În primul rând, o cerere de planeitate mai strânsă pe o suprafață de etanșare costă de obicei mai puțin decât o actualizare a materialului și elimină o cale de scurgere a câmpului, așa că specificați-o în mod deliberat, mai degrabă decât implicit. În al doilea rând, solicitarea unei bavuri de 0,05 mm fără operație de debavurare secundară forțează matrița să facă lucrul: decuparea fină sau o reîncărcare în matriță în loc de operație pe banc. În al treilea rând, documentația este cea mai ieftină linie de pe listă și cea mai frecventă cauză a unei expedieri reținute, așa că nu lăsați niciodată subînțeles.
Unde componentele ștampilate se află de fapt în lanțul de petrol
Supape și controlul debitului, 30 la sută
Rafinare și petrochimie, 24 la sută
Unelte pentru cap de puț și foraj, 18 la sută
Conductă și colectare, 14 la sută
Terminale de depozitare și combustibil, 8 la sută
GNL și criogenic, 6 procente
Supapele domină deoarece o singură supapă de control poate absorbi 8 până la 20 de articole ștanțate: plăci de suport ale diafragmei, dispozitive de fixare a garniturii, console de poziționare, opritoare de cursă și lame. Această concentrare este utilă pentru cumpărători, deoarece o familie de matrițe progresive acoperă adesea mai multe dimensiuni de supape. Secțiunea de depozitare și terminale, între timp, este construită pe capace de la capătul rezervorului, suporturi de distribuire și plăci de măsurare a nivelului, în timp ce cisternele rutiere și camioanele de service trag suporturi, scuturi termice și plăci de trepte din programele de ștanțare a camioanelor grele.
 Piese de ștanțare pentru camioane grele pentru ansambluri de vehicule comerciale Suporturi de cadru din oțel de înaltă rezistență, plăci de suspensie și suporturi de motor, ștanțate la rece cu grosime uniformă și verificate pentru planeitate și rezistență la coroziune. Vizualizare produs →
Ce ar trebui să spună imprimarea înainte ca un RFQ să iasă
Imprimeurile vagi primesc ghilimele capitonate, deoarece ștampila trebuie să stabilească prețul în cel mai rău caz. Acestea sunt liniile care elimină ambiguitatea fără a adăuga costuri:
- Toleranță generală de /-0,10 mm, caracteristici funcționale la /-0,05 mm, numite pe caracteristică mai degrabă decât prin notă.
- Planeitate de 0,05 mm la 100 mm pe garnitură și fețe de etanșare, măsurată înainte de acoperire.
- Limita bavurilor de maxim 0,05 mm, cu „nu este permisă bavuri” pe suprafețele de contact de etanșare și inele O.
- Raza de îndoire minimă de 1 t pentru 316L și 0,8 t pentru oțel carbon, plus direcția granulelor pentru coturi critice.
- Tratarea suprafeței declarată ca proces, nu ca rezultat: pasivare la ASTM A967 sau fulgi de zinc la 8 până la 12 micrometri.
- Nivel de certificat denumit în mod explicit, de exemplu EN 10204 3.1 cu numerele de căldură marcate pe cutie.
De la desen la lansare: șapte pași, aproximativ șaisprezece săptămâni
Un nou program de ștanțare a petrolului cu o matriță special construită durează de obicei aproximativ 16 săptămâni de la lansare până la lansarea în serie. Comprimarea acelui program înseamnă, de obicei, să plătiți pentru el în altă parte, cel mai adesea în iterații de încercare.
1. DFM și revizuirea materialelor, săptămânile 1 până la 2
Chimia fluidelor, limitele de duritate și traseul de acoperire sunt stabilite înainte de fixarea lățimii benzii.
2. Înghețarea conceptului de scule, săptămânile 2 până la 4
Progresiv sau transfer, numărarea stațiilor și dacă re-recuperare sau scoaterea fină se ocupă de semnalarea bavurilor.
3. Construirea morții și încercarea, săptămânile 4 până la 14
Stâlpul lung. Costul instrumentului dintre cele două concepte diferă de obicei cu 30 până la 50 la sută.
4. Primul articol și certificate, săptămânile 14 până la 15
Raport dimensional, certificate de material, înregistrări de duritate și pulverizare salină într-un singur pachet.
5. Lot pilot, săptămânile 15 până la 16
200 până la 500 de bucăți, cu un studiu de capacitate privind planeitatea feței de etanșare și poziția orificiului.
6. Lansare în serie și SPC
Producție stabilă cu un interval definit de întreținere a matriței, plus o rută documentată de control al schimbării.
Conceptul de scule merită propria întâlnire de revizuire, deoarece decide atât capitalul, cât și rata per-parte. Dacă alegerea este încă deschisă, această comparație între ștanțarea progresivă și transfer stabilește unde fiecare concept plătește înapoi pe volume medii și mari.
Pe partea de aprovizionare, un producător care face unelte și presează sub un singur acoperiș scurtează bucla dintre o problemă de încercare și o corecție a matriței. Suzhou Shuangqisi, cu sediul în Wujiang, Suzhou, operează 25 de prese de la 80 T la 400 T, alături de un atelier de matrițe intern cu EDM cu sârmă importate, centre de prelucrare CNC și peste 10 polizoare, cu 60 de angajați tehnici. Filiala sa din 2016 construiește partea de automatizare a aceleiași linii, ceea ce contează atunci când o piesă petrolieră trebuie să treacă de la o presă manuală la o linie de transfer conectată fără o a doua interfață de furnizor.
 Echipamente de automatizare personalizată pentru ștanțare pentru linii de presă la cheie Echipamente de automatizare personalizate pentru ștanțare matriță și proiecte de linie de presă, cu suport de integrare la cheie și opțiuni de investiție în echipamente de producție după cum este necesar. Vizualizare produs →
Întreținere, conformitate și urmărirea hârtiei
Conformitatea în acest sector se referă mai puțin la certificatele de pe un perete și mai mult la ceea ce se deplasează cu fiecare cutie. Patru obiceiuri țin multe din carantină.
- Verificați gradele de inoxidabil la sosire cu identificarea pozitivă a materialului. Banda mixtă este cauza principală clasică a unei revendicări 316L eșuate, iar eșantionarea XRF per lot costă minute.
- Verificați duritatea după formare, nu numai pe bobina de intrare, astfel încât razele întărite la lucru să fie prinse înainte de a ajunge la un ansamblu de serviciu acru.
- Păstrați înregistrările de pulverizare cu sare și pasivare legate de numărul de căldură și precizați standardul de testare utilizat, deoarece rezultatele nu sunt comparabile între metode.
- Pentru carcasele și carcasele instrumentelor din zone clasificate, confirmați că ruta de asamblare acceptă certificarea necesară pentru zone periculoase, mai degrabă decât să presupuneți că numai ștanțarea o satisface.
Intervalele de întreținere a matrițelor aparțin aceleiași conversații. Lucrarea din inox întărește atât instrumentul, cât și piesa, astfel încât un interval de ascuțire de la 30.000 la 60.000 de curse este realist în cazul în care oțelul carbon ar putea ajunge la 100.000. Scrierea acelui interval în contractul de furnizare protejează indicația de planeitate pe un program de doi ani mult mai eficient decât orice inspecție care urmează.
Ordinea deciziilor este cea care separă un program fluid de unul costisitor. Fixați aliajul din chimia fluidelor, setați limitele de planeitate și bavuri acolo unde protejează o etanșare, apoi alegeți între instrumente progresive și de transfer bazate pe volumul anual și nu pe obișnuință. Documentația și verificarea durității ar trebui să fie stabilite de la prima cotație, nu negociate după o respingere. Faceți asta și un dispozitiv de fixare a garniturii ștampilat sau un capac de capăt al rezervorului încetează să mai fie un articol de marfă și devine o piesă care își păstrează numerele pe toată durata de viață a câmpului.
Postarea anterioară
Proiectare pentru exemple de fabricabilitate care schimbă cotațiile de ștanțare a metalului
Postarea următoare
Ghid pentru ștanțare grea: toleranțe, tonaj, design matrițe și selecția sculelor
Al nostru Produse.
Începeți-vă afacerea cu un producător OEM chiar aici!

Oferiți clienților globali soluții complete la cheie
prin
inovație!
LINKURI RAPIDE
INFORMAȚII DE CONTACT.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Drepturi de autor © Suzhou Shuangqisi Mold Equipment Co., Ltd. Toate drepturile rezervate. matriță de ștanțare personalizată Producători de matrițe de ștanțare metalice
